


Qualitätszirkel: Fehler und Störungen dort abstellen, wo sie entstehen
Auf einen Blick
- Im Qualitätszirkel sucht ein Kernteam aus höchstens vier Mitarbeitern die Ursache eines Fehlers nah an der Stelle, an der er entsteht, und vereinbart verbindliche Maßnahmen.
- Neben Reklamationen gehören auch die Störungen auf den Tisch, die im Alltag nerven und den Produktionsfluss bremsen.
- Der Ablauf hat drei Teile: Vorbereitung, Besprechung nah am Fehlerort, Maßnahmen mit Folgetermin.
- Bei einem Automobilzulieferer sank der Ausschuss an einer Schweißvorrichtung auf diesem Weg von rund 5 auf 0 Prozent.
Wiederkehrende Fehler kosten in der Serienfertigung Material, Maschinenzeit und Nacharbeit. Ein Qualitätszirkel bringt die Funktionen an einen Tisch, die einen solchen Fehler gemeinsam abstellen können. Die Besprechung findet nah an der Stelle statt, an der der Fehler entsteht.
Dieser Beitrag beschreibt Ablauf, Ziele und Methoden eines Qualitätszirkels in der metallverarbeitenden Serienfertigung. Er richtet sich an Werks-, Produktions- und Qualitätsleiter in Thüringen, Südniedersachsen, Nordhessen und darüber hinaus.
Von rund 5 auf 0 Prozent Ausschuss an einer Schweißvorrichtung
Das Beispiel stammt aus meiner Zeit als Produktionsverantwortlicher bei einem Automobilzulieferer in Nordrhein-Westfalen mit über 250 Mitarbeitern. Die Qualitätssicherung berichtete damals, dass Unternehmen zunehmend Qualitätszirkel einsetzen. Fehler, Unregelmäßigkeiten und Störungen im Ablauf werden dort in kleinen Teams bearbeitet. Die Teams bestehen aus den direkt Betroffenen, bei Bedarf kommt Unterstützung dazu.
Daraufhin fiel die Entscheidung, neben den großen Reklamationen auch die Themen auf den Tisch zu bringen, die nerven und einen sauberen Produktionsfluss erschweren. Der erste Zirkel nahm sich ein akutes Problem vor: das Fixieren von Bauteilen zum Schweißen.
Auf ein Hauptteil wurden vier rechteckige Platten geschweißt, jede etwa so groß wie eine Streichholzschachtel. In der Mitte jeder Platte saß ein Langloch. Es musste umlaufend mit 0,2 Millimetern Abstand zu einem kleineren Langloch im Hauptteil positioniert werden. Ein gestufter Dorn in der Spannvorrichtung nahm die Platte im Langloch auf, danach wurde gespannt und geschweißt.
Bei den realen Toleranzen der Teile versagte dieses Konzept. Der umlaufende Abstand stimmte dann nicht mehr, oder die Langlöcher waren verdeckt. Die Folge war Ausschuss.
Die Platten waren Cent-Artikel. Ein Fehler kostete je nachdem, wann er gefunden wurde, zwischen 20 und 50 Euro. Dazu kamen die Bauteile, die nachproduziert werden mussten. Warum die Kosten mit jedem Prozessschritt steigen, beschreibt die Zehnerregel der Fehlerkosten.
Zum Zirkel gehörten Fertigung, Qualitätssicherung, Instandhaltung und Betriebsmittelkonstruktion. Für die Besprechungen war nah an der Fertigung ein eigener Bereich für die gesamte Abteilung abgetrennt, ein sogenannter Obeya. Dort ließ sich in Ruhe über Fehler sprechen. Es gab Platz, eine Zeichnung aufzuhängen oder eine 5-mal-Warum-Analyse und ein Ursache-Wirkungs-Diagramm zu erarbeiten. Schadteile lagen als Anschauungsmuster bereit.
Das Team ersetzte den gestuften Dorn durch einen umlaufend kegelförmigen Dorn. Er positioniert die beiden Langlöcher immer so zueinander, dass der Abstand stimmt und keines verdeckt wird. Der Ausschuss durch diesen Fehler sank von rund 5 auf 0 Prozent.
Der Begriff Qualität war dabei weit gefasst. Damit ließen sich auch kleine Verbesserungen umsetzen. Die Mitarbeiter wurden für solche Themen sensibilisiert, brachten sich ein und identifizierten sich stärker mit ihrer Arbeit.
Was ein Qualitätszirkel ist
Ein Qualitätszirkel ist eine kleine Gruppe von Mitarbeitern, die Fehler und Störungen aus ihrem Arbeitsumfeld bearbeitet. Die Gruppe sucht die Ursache, vereinbart Maßnahmen und prüft, ob sie greifen. Entstanden ist das Format in den 1960er-Jahren in der japanischen Industrie.
Die Lehrbuchform sieht eine feste Gruppe vor, die sich regelmäßig trifft und von einem Moderator geleitet wird. Der Qualitätszirkel in diesem Beitrag kommt aus einem Anlass zusammen. Das kann eine Reklamation sein, ein wiederkehrender Fehler oder eine Störung im Ablauf.
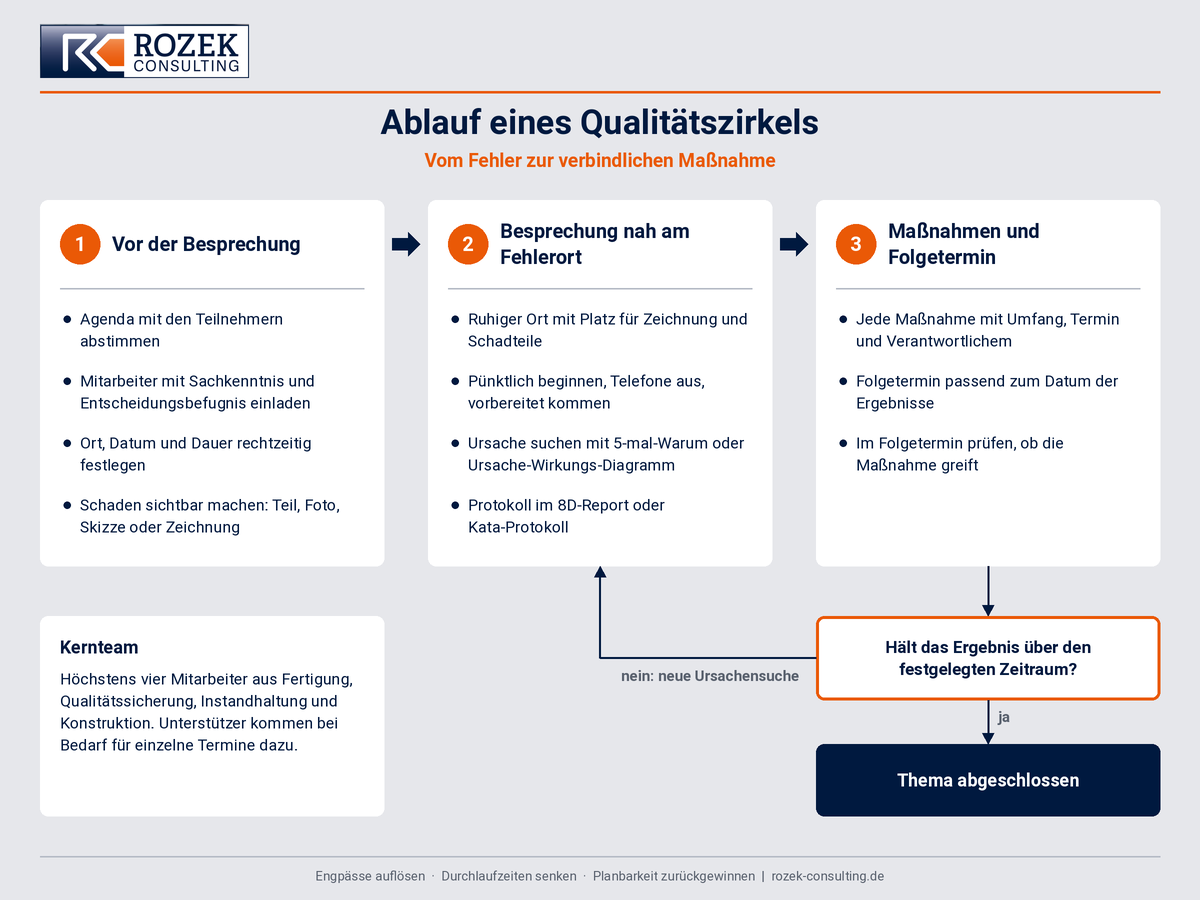
Das Kernteam besteht aus höchstens vier Mitarbeitern aus den Funktionen, die den Fehler gemeinsam abstellen können, etwa Fertigung, Qualitätssicherung, Instandhaltung und Konstruktion. Wird weiteres Wissen gebraucht, kommen Unterstützer für einzelne Termine dazu.
Welche Ziele ein Qualitätszirkel hat
Das erste Ziel ist, einen Fehler dauerhaft abzustellen. Das gelingt, wenn die Ursache gefunden ist, die Maßnahmen konsequent umgesetzt sind und über einen festgelegten Zeitraum überwacht wird, ob sie halten. Mit dem Fehler entfallen auch die Kosten, die er verursacht hat.
Das zweite Ziel betrifft die Störungen im Alltag. Ein Zirkel kann sich auch mit Themen befassen, die nerven und den Produktionsfluss bremsen. So entstehen kleine Verbesserungen im laufenden Betrieb.
Das dritte Ziel betrifft die Mitarbeiter. Wer an der Lösung mitarbeitet, lernt die Methoden kennen, bringt sein Wissen ein und übernimmt Verantwortung für das Ergebnis. Mit jedem Zirkel wächst die Fähigkeit des Teams, Probleme eigenständig zu lösen.
Wie ein Qualitätszirkel abläuft
Ein Qualitätszirkel läuft in drei Teilen ab: Vorbereitung, Besprechung nah am Fehlerort, Maßnahmen mit Folgetermin.
Vor der Besprechung
Die Agenda wird vorab mit den Teilnehmern abgestimmt. Eingeladen werden die Mitarbeiter, die Sachkenntnis und Entscheidungsbefugnis für das Thema mitbringen. Ort, Datum und Dauer stehen rechtzeitig fest.
Der Schaden wird sichtbar gemacht, mit dem fehlerhaften Teil, einem Foto, einer Skizze oder der Zeichnung.
Die Besprechung nah am Fehlerort
Die Besprechung findet nah an der Stelle statt, an der der Fehler entsteht. Das kann ein Stehtisch in der Nähe sein oder ein abgetrennter Bereich, den mehrere Teams nutzen. Der Ort muss ruhiges Sprechen erlauben und Platz für Zeichnung, Skizzen und Schadteile bieten. Kurze Wege zur Anlage erlauben es, Annahmen sofort am Objekt zu prüfen.
Die Runde beginnt pünktlich. Telefone bleiben aus, andere Themen bekommen einen eigenen Termin, und die Teilnehmer kommen vorbereitet. Konflikte werden offen und sachlich ausgetragen, es geht um das Teil und den Ablauf. Die Runde arbeitet am Ziel und hält die vereinbarte Zeit ein.
Protokolliert wird im 8D-Report oder im Protokoll der Lean Kata. In den meisten Fällen reichen diese beiden Dokumente aus. Wer viele Maßnahmen verfolgen muss, kann einen Aktionsplan ergänzen.
Maßnahmen und Folgetermin
Jede Maßnahme wird mit Umfang, Termin und Verantwortlichem verbindlich vereinbart. Zum Abschluss legt die Runde einen Folgetermin fest, passend zu dem Datum, an dem die Ergebnisse vorliegen sollen.
Im Folgetermin prüft die Runde, ob die Maßnahme greift. Hält das Ergebnis über den festgelegten Zeitraum, ist das Thema abgeschlossen. Greift die Maßnahme nicht, beginnt die Ursachensuche von vorn. Dieses Prüfen und Nachsteuern folgt dem PDCA-Zyklus.
Die straffe Struktur fördert und fordert die Beteiligten. Das Ziel jeder Besprechung ist, dass sie ins Handeln kommen und das Problem lösen.
Welche Methoden sich bewährt haben
Ein Qualitätszirkel kommt mit wenigen Methoden aus. Das Team sollte sie kennen und anwenden.
Mit der 5-mal-Warum-Frage fragt die Runde vom sichtbaren Fehler aus so lange nach dem Grund, bis sie bei einer Ursache ankommt, die sich abstellen lässt.
Das Ursache-Wirkungs-Diagramm, wegen seiner Form auch Fischgrätdiagramm genannt, ordnet mögliche Ursachen nach Mensch, Maschine, Material, Methode, Messung und Mitwelt. Es hilft, wenn mehrere Ursachen infrage kommen.
Der 8D-Report führt eine Reklamation in acht Schritten vom Zusammenstellen des Teams bis zum Abschluss und dient zugleich als Protokoll. Die einzelnen Schritte beschreibt der Beitrag zum 8D-Prozess.
Das Protokoll der Lean Kata hält fest, welcher Zustand angestrebt wird, wo der Prozess heute steht, welches Hindernis als Nächstes bearbeitet wird und was der letzte Versuch ergeben hat.
Am längsten hält eine Maßnahme, die den Fehler technisch ausschließt. Im Beispiel oben übernimmt das der kegelförmige Dorn, er positioniert die Teile bei jedem Spannen gleich.
Als Arbeitshilfe steht die Checkliste: Fehler frühzeitig erkennen, vermeiden und beseitigen zum Download bereit.
Was die Führungskraft dabei zu tun hat
Die Führungskraft befähigt das Team, Probleme selbst zu lösen. Sie organisiert das Umfeld, also Zeit, Ort und die richtigen Teilnehmer. Braucht das Team methodische Unterstützung, gibt sie diese selbst oder holt die passende Kompetenz dazu.
Über den 8D-Report oder das Kata-Protokoll bleibt die Führungskraft auf dem aktuellen Stand und kann bei Bedarf in die Einzelheiten gehen.
Durch das Delegieren gewinnt die Führungskraft Zeit. Die Mitarbeiter bauen mit jedem Zirkel Sachverstand auf und gehen Probleme zunehmend eigenverantwortlich an.
Betriebe, die mit Qualitätszirkeln noch keine Erfahrung haben, brauchen Zeit und Übung, bis die Besprechungen rund laufen. Diese Zeit ist eine Investition, die sich später mehrfach auszahlt.
Häufige Fragen zum Qualitätszirkel
Wie viele Teilnehmer braucht ein Qualitätszirkel?
Das Kernteam besteht aus höchstens vier Mitarbeitern aus den Funktionen, die den Fehler gemeinsam abstellen können. Weitere Fachleute kommen bei Bedarf für einzelne Termine dazu.
Muss ein Qualitätszirkel regelmäßig stattfinden?
Der Qualitätszirkel in diesem Beitrag kommt aus einem Anlass zusammen, etwa bei einer Reklamation, einem wiederkehrenden Fehler oder einer Störung im Ablauf. Die Folgetermine ergeben sich aus den vereinbarten Maßnahmen. Ein fester Rhythmus ist ebenfalls möglich.
Welche Themen gehören in einen Qualitätszirkel?
In einen Qualitätszirkel gehören Reklamationen, wiederkehrende Fehler, Ausschuss und Nacharbeit. Dazu kommen die Themen, die im Alltag nerven und einen sauberen Produktionsfluss erschweren. Mit einem weit gefassten Qualitätsbegriff lassen sich auch kleine Verbesserungen umsetzen.
Wie hängen Qualitätszirkel und 8D-Report zusammen?
Der Qualitätszirkel ist die Besprechung, der 8D-Report das Dokument dazu. Bei einer Reklamation arbeitet das Kernteam die acht Schritte nacheinander ab und hält die Ergebnisse im Report fest. Viele Kunden in der Automobilindustrie verlangen bei Reklamationen einen 8D-Report.
Wie begründe ich den Zeitaufwand gegenüber der Geschäftsleitung?
Die Begründung liefern die Kosten des Fehlers. Ausschuss, Nacharbeit und nachproduzierte Teile lassen sich in Euro beziffern. Im Beispiel oben verursachte ein Cent-Artikel je Fehler zwischen 20 und 50 Euro Schaden. Dieser Summe steht die Arbeitszeit des Kernteams für Besprechung und Umsetzung gegenüber.
Was klären wir im Erstgespräch?
Im Erstgespräch klären wir, welche Fehler oder Störungen in Ihrer Fertigung wiederkehren, welche Funktionen am Tisch stehen sollten und an welchem akuten Beispiel ein erster Qualitätszirkel ansetzen kann. Das Gespräch ist kostenlos. Danach entscheiden Sie, ob eine Zusammenarbeit für Ihren Betrieb sinnvoll ist.
Kostenloses Erstgespräch führen
Zuletzt aktualisiert: Oktober 2026
Über den Autor
Volker Rozek ist freiberuflicher Prozessoptimierer für die metallverarbeitende Serienfertigung, mit Sitz in Heilbad Heiligenstadt und bundesweit im Einsatz, mit Hauptgebieten in Thüringen, Südniedersachsen und Nordhessen. Über 30 Jahre Praxis in der Automobilzulieferindustrie, davon 6 Jahre in China sowie Einsätze in England und Indien, in Produktion, Prozessoptimierung und Projektmanagement. Seit 2018 unterstützt er Werks-, Produktions- und Qualitätsleiter dabei, Engpässe zu beseitigen und Abläufe dauerhaft zu stabilisieren. Er löst Probleme direkt im Betrieb, nicht vom Schreibtisch aus. Damit gewinnt Ihr Team Know-how und das Wissen bleibt in Ihrer Mannschaft.