


Die 7 Arten der Verschwendung (Muda): Im Betrieb erkennen und abstellen
Auf einen Blick
- Muda ist der japanische Begriff für Verschwendung, also für Tätigkeiten, die keinen Wert für den Kunden schaffen.
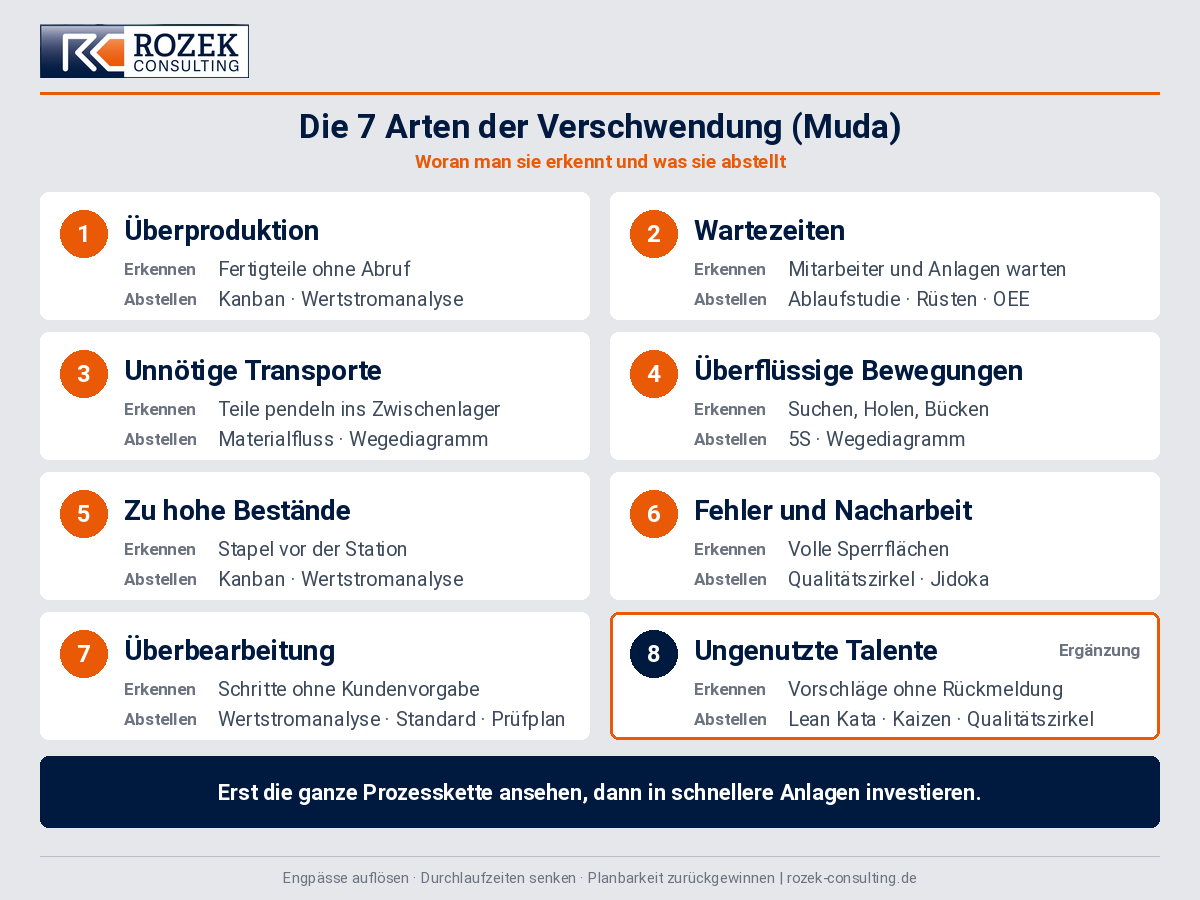
- Klassisch werden sieben Arten der Verschwendung unterschieden, ergänzt um eine achte: ungenutzte Talente.
- Jede Art kostet täglich Zeit, Material und Kapazität, oft unbemerkt im Tagesgeschäft.
- Wer die Anzeichen kennt, erkennt Verschwendung beim Rundgang und kann sie mit der passenden Methode abstellen.
Muda fasst die Verluste zusammen, die im Tagesgeschäft kaum auffallen: Arbeitszeit, Material und Anlagenkapazität, die in Tätigkeiten ohne Nutzen für den Kunden fließen. Dieser Überblick zeigt die sieben klassischen Arten der Verschwendung und die häufig ergänzte achte, jeweils mit einem Beispiel aus der Fertigung, den Anzeichen im Betrieb und den Methoden, die sie abstellen. Er richtet sich an Werks-, Produktions- und Qualitätsleiter der metallverarbeitenden Serienfertigung, wie ich sie in Thüringen, Südniedersachsen und Nordhessen begleite. Ein eigener Abschnitt zeigt, wo zwischen den Abteilungen Zeit verloren geht und worauf Sie beim nächsten Rundgang achten können.
Was Muda bedeutet
Der japanische Begriff Muda steht für sinnlose Tätigkeit oder Verschwendung. Er stammt aus dem Toyota-Produktionssystem. Taiichi Ohno, der das System bei Toyota aufgebaut hat, beschrieb dort die sieben Arten der Verschwendung, die bis heute als Einteilung üblich sind. Die achte Art, die ungenutzten Talente der Mitarbeiter, kam später hinzu.
Im Lean Management bezeichnet Muda alle Tätigkeiten, die keinen Wert für den Kunden schaffen. Wert entsteht, wenn ein Teil Form, Eigenschaften oder Zustand so verändert, wie der Kunde es verlangt und bezahlt, zum Beispiel beim Umformen, Schweißen, Fräsen oder Montieren. Manche Tätigkeiten ohne Wertschöpfung sind unter den heutigen Bedingungen nötig, etwa das Rüsten oder eine vorgeschriebene Prüfung. Das Ziel ist, sie so kurz wie möglich zu halten. Alle übrigen sind reine Verschwendung, zum Beispiel Suchen, Warten oder mehrfaches Umlagern, und lassen sich abstellen.
Die sieben Arten der Verschwendung mit Beispielen aus der Fertigung
Überproduktion
Wenn mehr produziert wird, als der Kunde aktuell abnimmt, entsteht Lagerware. Sie bindet Kapital, verursacht Lagerkosten und erhöht das Risiko, dass Teile veralten oder nach einer Zeichnungsänderung verschrottet werden müssen. Arbeit, Material und Energie fließen in Teile, die noch keinen Nutzen stiften. Im Toyota-Produktionssystem gilt die Überproduktion als die folgenreichste Art, weil sie andere nach sich zieht: Bestände, Transporte und Fehler, die erst beim Verbauen auffallen.
Anzeichen sind Fertigteile ohne Abruf, Lose, die größer ausfallen als der nächste Bedarf, und Anlagen, die nach erfülltem Abruf weiterlaufen. Abgestellt wird Überproduktion mit Kanban, das einen Auftrag erst auslöst, wenn Teile verbraucht sind, und mit einer Wertstromanalyse, die zeigt, an welcher Stelle im Ablauf sie entsteht. Wie sich die Fertigung auf wechselnde Mengen einstellt, beschreibt der Artikel Schwankende Kunden-Abrufe.
Wartezeiten
Sobald Mitarbeiter, Maschinen oder Material nicht im Fluss sind, entstehen Wartezeiten. Die Folge sind Leerlauf, eine geringere Auslastung und eine längere Durchlaufzeit. Diese Zeit trägt nichts zum Wert des Teils bei.
Typisch sind Mitarbeiter, die auf Material oder die Instandhaltung warten, eine Anlage, die nach dem Werkzeugwechsel bis zur Freigabe des ersten Gutteils steht, und Teile, die vor einer belegten Station liegen. An einer Linie mit fünf Stationen in Thüringen lagen die Taktzeiten zwischen 54 und 78 Sekunden, bei einem Kundentakt von 60 Sekunden. Die schnelleren Stationen warteten auf die langsameren. Nachdem die Arbeitsinhalte gemeinsam mit dem Linienteam neu verteilt waren, lagen alle Stationen zwischen 57 und 60 Sekunden. Der Fall steht ausführlich im Artikel Was Lean im Betrieb bringt.
Abgestellt werden Wartezeiten mit Ablaufstudien, die zeigen, worauf gewartet wird, und mit der OEE, die die Verluste einer Anlage in Zahlen fasst. Die Stillstände beim Produktwechsel verkürzen sich, wenn Sie die Rüstzeiten optimieren.
Unnötige Transporte
Jeder Transport bindet Personal und Stapler und bringt dem Teil keinen Wert. Mit jedem Umladen steigt außerdem das Risiko von Beschädigungen und Verwechslungen. Beim Rundgang fallen Teile auf, die zwischen zwei Arbeitsgängen in ein Zwischenlager und wieder zurück gefahren werden, weite Wege zwischen Stationen, die nacheinander arbeiten, und Behälter, die mehrfach umgeladen werden.
Abhilfe schafft ein Materialfluss, in dem aufeinanderfolgende Arbeitsgänge im Hallenplan nah beieinander liegen. Ob die Wege zu lang sind, zeigen die Wertstromanalyse und ein Wegediagramm, in das der Weg eines Teils durch die Halle eingezeichnet wird.
Überflüssige Bewegungen
Langes Suchen, Greifen über weite Strecken oder unnötiges Gehen zeigen einen ungünstig gestalteten Arbeitsplatz. Jede dieser Bewegungen kostet Zeit und Kraft und erhöht den Wert des Teils nicht.
Anzeichen sind Mitarbeiter, die Werkzeug, Prüfmittel oder Vorrichtungen holen, sich weit strecken oder bücken und an einer Station mehrmals hin und her gehen. An einer Schweißanlage in einem metallverarbeitenden Betrieb in Nordrhein-Westfalen wurde die Vorrichtung für das Rüsten entfernt von der Anlage aufbewahrt. Nachdem sie neben der Anlage bereitstand, verkürzte sich das Rüsten von 25 auf 15 Minuten. Die gesamte Erhebung an dieser Anlage steht im Artikel OEE berechnen.
Abgestellt werden überflüssige Bewegungen mit 5S, das jedem Werkzeug und Material einen festen Platz am Ort des Gebrauchs gibt, und mit einem Wegediagramm des Arbeitsplatzes. In einem 5S-Workshop bei einem Kunden wurde mehr als ein Viertel der Lagerfläche zurückgewonnen. Auf dieser Fläche werden die Geräte seitdem nach dem Einsatz geprüft eingelagert und stehen für den nächsten Auftrag ohne Suchen bereit.
Zu hohe Bestände
Bestände binden Kapital, brauchen Platz und verdecken oft andere Probleme wie eine ungenaue Lieferplanung, häufige Störungen oder lange Rüstzeiten. Ein großes Lager kostet laufend Geld, und mit der Zeit veralten Teile oder werden nach einer Änderung unbrauchbar.
Anzeichen sind Stapel von Halbfertigteilen vor einer Station, Lagerplätze, die über die markierte Fläche hinausreichen, und Teile, deren Etikett ein Datum von vor Monaten trägt. Gegen zu hohe Bestände helfen wie bei der Überproduktion Kanban und die Wertstromanalyse. Die Analyse zeigt, vor welcher Station sich Teile sammeln und wie lange sie dort liegen.
Fehler und Nacharbeit
Fehlerhafte Teile müssen nachgearbeitet oder verschrottet werden. Das kostet Material und Arbeitszeit doppelt, und die Kundenzufriedenheit leidet. Reklamationen und Sortieraktionen binden zusätzlich Kapazität, die im Tagesgeschäft fehlt.
Beim Rundgang fallen volle Sperrflächen auf, Nacharbeitsplätze, an denen dauerhaft gearbeitet wird, und Ausschussbehälter, die sich in jeder Schicht füllen. An einer Schweißvorrichtung sank der Ausschuss durch einen wiederkehrenden Fehler von rund 5 auf 0 Prozent, nachdem das Team im Qualitätszirkel einen kegelförmigen Dorn für die Aufnahme der Teile entwickelt hatte. Damit Fehler früh auffallen, hält bei Jidoka die Anlage oder der Mitarbeiter bei einer Abweichung an, bevor weitere fehlerhafte Teile entstehen.
Überbearbeitung
Wenn ein Teil oder ein Ablauf mehr Aufwand verursacht, als die Spezifikation verlangt, liegt Überbearbeitung vor. Zu enge Toleranzen oder zusätzliche Arbeitsschritte kosten Zeit und Geld und bringen dem Kunden keinen zusätzlichen Nutzen. Beispiele sind Flächen, die feiner bearbeitet werden, als die Zeichnung fordert, Entgraten an Kanten ohne Anforderung, dieselbe Prüfung an zwei aufeinanderfolgenden Stationen und Prüffrequenzen, die seit dem Anlauf unverändert geblieben sind.
Anzeichen sind Arbeitsschritte, für die sich in den Vorgaben des Kunden kein Grund findet. An derselben Schweißanlage in Nordrhein-Westfalen wurden die Prüffrequenzen nach drei Monaten stabiler Ergebnisse angepasst. Die zerstörende Prüfung sank von 8 auf 2 Teile je Schicht. Abgestellt wird Überbearbeitung mit der Wertstromanalyse, die jeden Arbeitsschritt auf seinen Nutzen für den Kunden prüft. Dazu kommen ein Standard für jede Station, wie ihn der Artikel Abläufe standardisieren beschreibt, und ein Prüfplan, der Umfang und Häufigkeit der Prüfungen regelt.
Die achte Art: ungenutzte Talente
Mitarbeiter bringen Erfahrung, Ideen und Lösungswissen mit. Bleibt dieses Wissen ungenutzt, weil Vorschläge nicht gehört oder Fähigkeiten nicht eingesetzt werden, gehen dem Betrieb Lösungen und Motivation verloren. Wer an der Anlage arbeitet, kennt die Störungen seiner Schicht oft am genauesten.
Typisch sind Verbesserungsvorschläge ohne Rückmeldung, Probleme, die in jeder Schichtübergabe wieder genannt werden, und Facharbeiter, die einen großen Teil ihrer Zeit mit Suchen und Warten verbringen. Abgestellt wird diese Art, indem die Mitarbeiter an der Lösung beteiligt werden: im Qualitätszirkel sowie im Kaizen-Workshop und in der Lean Kata, die der Artikel Die 4 Prinzipien des Kaizen beschreibt. In der Lean Kata führt ein Coach die Lernenden durch kleine Versuche.
Manche Darstellungen ergänzen weitere Arten, zum Beispiel Daten, die erhoben und nicht ausgewertet werden, und fehlende Informationen zwischen Abteilungen. Beide führen meist zu Wartezeiten und doppelter Arbeit. Die Arten treten selten allein auf. Überproduktion füllt das Lager, volle Lager verlängern die Wege, und ein Fehler fällt erst auf, wenn das Teil Wochen später verbaut wird.
Wo zwischen den Abteilungen Zeit verloren geht
Die Zeit, in der ein Teil bearbeitet wird, ist meist ein kleiner Anteil seiner Durchlaufzeit. Die übrige Zeit liegt es, wartet oder wird transportiert. Eine Anlage, die schneller fertigt, verkürzt die Durchlaufzeit deshalb nur, wenn die Abläufe davor und danach mithalten: Einkauf, Lager, Arbeitsvorbereitung, Versand und externe Dienstleister wie eine Lohnhärterei.
Achten Sie beim nächsten Rundgang beispielsweise darauf, ob das Material bereitliegt, wenn eine Anlage frei wird. Fragen Sie nach, wie oft ein fertig bearbeitetes Teil umgelagert wird, bevor es weiterbearbeitet wird. Prüfen Sie, ob der nachfolgende Bereich oder der Dienstleister weiß, welche Teile eilen. Sehen Sie sich außerdem an, wonach die Abholung geplant wird: nach der Auslastung des Transporters oder nach dem Termin, zu dem das Teil gebraucht wird.
Jede dieser Stellen gehört zu einer anderen Abteilung, und jede verfolgt ein eigenes Ziel, etwa niedrige Einkaufspreise, geringe Lagerkosten oder volle Transporter. Gemessen an diesen Zielen kann jede von ihnen gute Zahlen vorweisen. Die Durchlaufzeit des Teils durch den ganzen Betrieb hat dabei selten jemand im Blick. Bevor in eine schnellere Anlage investiert wird, lohnt deshalb der Blick auf die ganze Prozesskette.
Warum Verschwendung im Alltag selten auffällt
Wer einen Ablauf seit Jahren in derselben Form erlebt, nimmt die Verschwendung darin kaum noch wahr. Routinen werden selten hinterfragt, solange sie funktionieren. Informationen gehen zwischen Schichten und Abteilungen verloren, und oft fehlt ein fester Termin, an dem solche Punkte besprochen werden. So bleibt Verschwendung im Tagesgeschäft unbemerkt, bis jemand danach sucht. Wie sich Betriebsblindheit gezielt aufbrechen lässt, habe ich im Beitrag Betriebsblindheit beschrieben.
Verschwendung sichtbar machen
Wer die Arten der Verschwendung kennt, kann im eigenen Bereich danach suchen. Eine strukturierte Begehung der Abläufe, der Muda-Walk, macht die Verluste im Betrieb sichtbar und benennbar. Wie ein solcher Rundgang abläuft, welche Fragen dabei helfen und worauf es bei der Nachbereitung ankommt, beschreibe ich ausführlich im Beitrag Muda-Walk trifft Go to Gemba.
Drei Hilfsmittel machen das Gesehene messbar. Eine Ablaufstudie hält fest, wie lange ein Teil bearbeitet wird und wie lange es liegt oder wartet. Ein Wegediagramm bildet die Wege von Mitarbeitern und Material ab. Das Zählen der Bestände vor jeder Station zeigt, wo sich Teile stauen. Einen Blick von außen auf die eigenen Abläufe bietet die Analyse vor Ort.
Verschwendung abstellen: an der ganzen Prozesskette ansetzen
Die Methoden bei den einzelnen Arten greifen an einer Station oder Anlage. Damit der Gewinn im Durchlauf ankommt, steht am Anfang der Blick auf die ganze Prozesskette. Die Wertstromanalyse verfolgt ein Teil vom Wareneingang bis zum Versand und hält für jeden Schritt Bearbeitungszeit, Liegezeit und Bestand fest. Die Analyse zeigt, an welcher Stelle der Durchlauf am längsten steht.
Dort setzt die Verbesserung zuerst an. Eine schnellere Station vor einem Engpass vergrößert den Bestand davor und verkürzt den Durchlauf kaum. Abgestellt wird die Verschwendung am besten mit den Mitarbeitern vor Ort, zum Beispiel in einem Kaizen-Workshop. Darin arbeitet ein Team aus Fertigung, Instandhaltung, Logistik und Qualitätssicherung über mehrere Tage an einem eingegrenzten Bereich. Wie ich einen solchen Workshop begleite, beschreibt die Seite zum KVP-Workshop. Was sich bewährt, wird als Standard festgehalten, damit es in jeder Schicht gilt. Eine Investition in eine schnellere Anlage lohnt sich, wenn der Engpass bleibt, nachdem die Verluste abgestellt sind.
Was die Werks- und Produktionsleitung beitragen kann
Verschwendung zwischen den Abteilungen lässt sich selten von einer Abteilung allein abstellen. Den Rahmen dafür setzt die Werks- und Produktionsleitung. Das Team bekommt Zeit für Rundgang und Workshop, und Einkauf, Lager, Arbeitsvorbereitung und Versand kommen dazu, wenn die Ursache bei ihnen liegt. Neben den Zielen der einzelnen Abteilungen steht die Durchlaufzeit eines Teils durch den ganzen Betrieb als eigene Kennzahl in der Produktionsrunde. Mit welchen Methoden sich diese und weitere Kennzahlen verbessern lassen, zeigt die Matrix im Artikel Methoden und Kennzahlen. Verbesserungsvorschläge der Mitarbeiter bekommen eine Rückmeldung mit Termin, auch wenn sie nicht umgesetzt werden. Nimmt die Leitung selbst an Rundgängen teil, sieht das Team, dass das Thema Gewicht hat.
Häufige Fragen zu Muda und den Arten der Verschwendung
Was bedeutet Muda auf Deutsch?
Muda ist japanisch und bedeutet Verschwendung oder Sinnlosigkeit. In der Fertigung steht der Begriff für Tätigkeiten, für die der Kunde nicht bezahlt, weil sie dem Teil keinen Wert hinzufügen.
Was unterscheidet Muda, Mura und Muri?
Die drei Begriffe stammen aus dem Toyota-Produktionssystem. Muda ist die Verschwendung selbst. Mura steht für Ungleichmäßigkeit, zum Beispiel schwankende Stückzahlen oder Taktzeiten. Muri steht für die Überlastung von Mitarbeitern und Anlagen. Ungleichmäßigkeit und Überlastung erzeugen Verschwendung: Schwankende Taktzeiten führen zu Wartezeiten, überlastete Anlagen zu Störungen und Fehlern.
Gibt es sieben oder acht Arten der Verschwendung?
Die klassische Einteilung aus dem Toyota-Produktionssystem kennt sieben Arten: Überproduktion, Wartezeiten, unnötige Transporte, überflüssige Bewegungen, zu hohe Bestände, Fehler und Nacharbeit sowie Überbearbeitung. Als achte Art kommen heute meist die ungenutzten Talente der Mitarbeiter hinzu. Für die Arbeit vor Ort spielt die Zählung kaum eine Rolle, solange alle Beteiligten dieselben Begriffe nutzen.
Reicht es, die Arten der Verschwendung zu kennen?
Das Wissen ist der erste Schritt. Sichtbar werden die Verluste durch eine strukturierte Begehung vor Ort, weil die tägliche Routine den Blick auf das Naheliegende verstellt. Abgestellt sind sie, wenn die Maßnahme im Standard steht und beim nächsten Rundgang noch hält.
Lohnt sich die Suche nach Verschwendung vor einer Investition in eine neue Anlage?
Ja. Eine neue Anlage verkürzt die Durchlaufzeit, wenn sie einen Engpass ersetzt. Liegt die Zeit in Wartezeiten, Lagerplätzen und Transporten davor und danach, kommt ihr Gewinn im Durchlauf kaum an. Eine Wertstromanalyse und ein Rundgang kosten wenige Tage und zeigen Verluste, die sich oft ohne große Ausgaben abstellen lassen. In meiner Zeit als Leiter der Produktionstechnik bei einem Automobilzulieferer in China entfiel so die Investition in eine weitere Schweißstation, nachdem festgelegte Schweißparameter die Zykluszeit von 12 auf 10 Sekunden verkürzt hatten. Bleibt nach dem Abstellen ein Engpass, lässt sich die neue Anlage auf den verbleibenden Bedarf auslegen.
Was klären wir im Erstgespräch?
Im Erstgespräch klären wir, an welchem Ablauf oder an welcher Prozesskette eine Analyse ansetzen kann, welches Ziel Sie verfolgen und wer aus Ihrem Betrieb mitgeht. Sie beschreiben Ihr Anliegen, ich schätze Umfang und Dauer ein. Wenn es passt, folgt ein Rundgang durch Ihren Bereich.
Wenn Sie einen Eindruck davon gewinnen möchten, wo in Ihrem Betrieb täglich Kapazität verloren geht, schaue ich gemeinsam mit Ihnen hin. Ein erstes Gespräch ist unverbindlich und kostet Sie nur etwas Zeit. Den Termin wählen Sie direkt im Kalender.
Über den Autor

Volker Rozek ist freiberuflicher Prozessoptimierer für die metallverarbeitende Serienfertigung, mit Sitz in Heilbad Heiligenstadt und bundesweit im Einsatz, mit Hauptgebieten in Thüringen, Südniedersachsen und Nordhessen. Über 30 Jahre Praxis in der Automobilzulieferindustrie, davon 6 Jahre in China sowie Einsätze in England und Indien, in Produktion, Prozessoptimierung und Projektmanagement. Seit 2018 unterstützt er Werks-, Produktions- und Qualitätsleiter dabei, Engpässe zu beseitigen und Abläufe dauerhaft zu stabilisieren. Er löst Probleme direkt im Betrieb, nicht vom Schreibtisch aus. Damit gewinnt Ihr Team Know-how und das Wissen bleibt in Ihrer Mannschaft.