


Methoden und Kennzahlen in der Produktion: Welche Methode welche Kennzahl verbessert
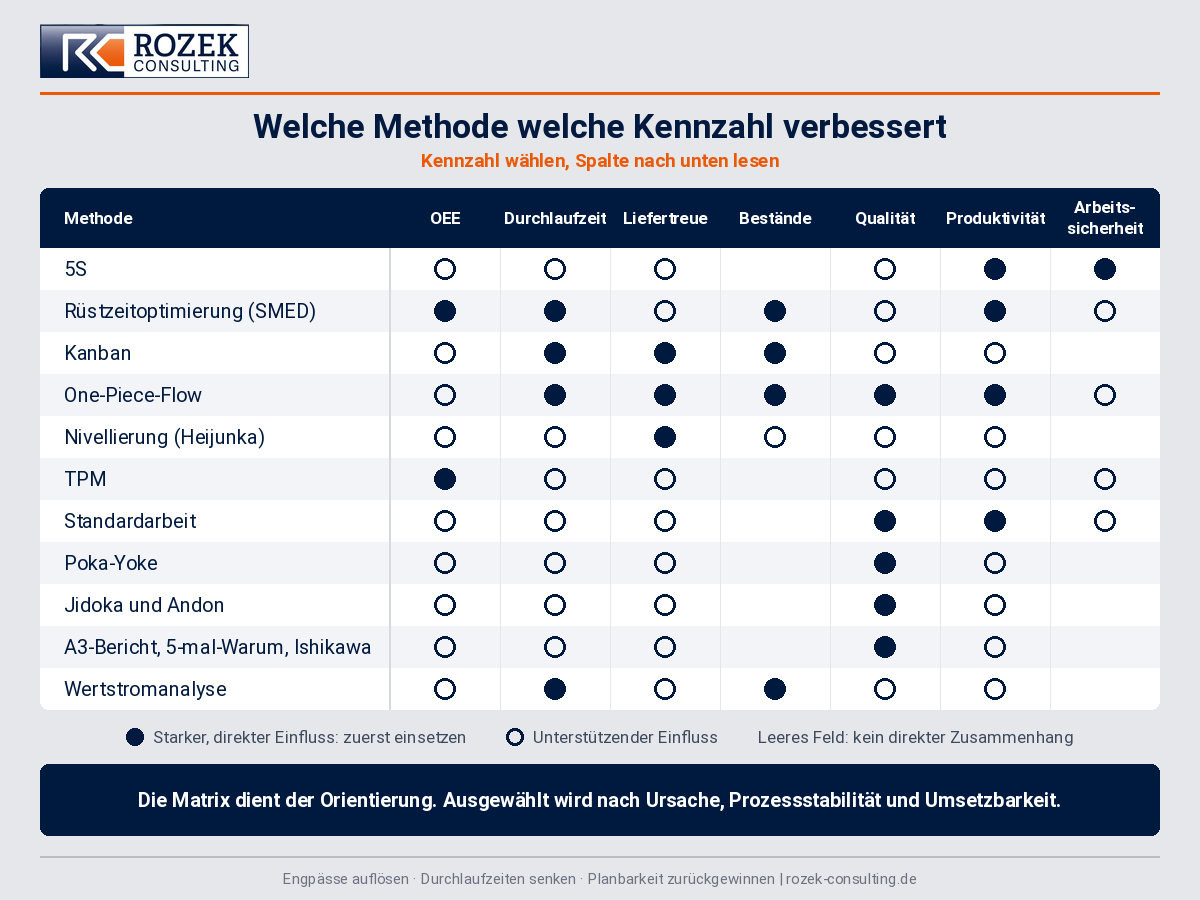
Auf einen Blick
- Eine Kennzahl zeigt, wo die Fertigung Zeit, Material oder Qualität verliert. Die Methode legt fest, wie der Verlust abgestellt wird.
- Die Matrix ordnet elf Methoden sieben Kennzahlen zu: OEE, Durchlaufzeit, Liefertreue, Bestände, Qualität, Produktivität und Arbeitssicherheit.
- Gelesen wird sie von der Kennzahl aus. Spalte wählen, nach unten lesen und zuerst die Methoden mit direktem Einfluss einsetzen.
- Die Matrix dient der Orientierung. Ausgewählt wird nach Ursache, Prozessstabilität und Umsetzbarkeit.
Prozesskennzahlen zeigen, wie eine Fertigung läuft: wie viel Zeit eine Anlage produktiv nutzt, wie lange ein Auftrag durch die Halle braucht, wie viele Teile beim ersten Durchlauf gut sind. Welche Methode eine bestimmte Kennzahl verbessert, ist damit noch offen. Dieser Artikel ordnet die gängigen Methoden der Fertigung den Kennzahlen zu, auf die sie direkt einzahlen, und verweist zu jeder Methode auf den Artikel, der sie beschreibt. Er richtet sich an Werks-, Produktions- und Qualitätsleiter in der metallverarbeitenden Serienfertigung, wie ich sie in Thüringen, Südniedersachsen und Nordhessen begleite.
Der Artikel Die 7 Arten der Verschwendung (Muda) geht den umgekehrten Weg. Er beginnt beim Anzeichen in der Halle und führt von dort zur Methode.
Von 64 auf 83 Prozent OEE an einer Schweißanlage
Ein Beispiel aus einem metallverarbeitenden Betrieb in Nordrhein-Westfalen zeigt, wie sich die Zuordnung in der Praxis lesen lässt. Die OEE einer Schweißanlage lag bei 64 Prozent. Zerlegt in ihre drei Faktoren ergab die Erhebung eine Verfügbarkeit von 85 Prozent, einen Leistungsgrad von 81 Prozent und einen Qualitätsgrad von 92,6 Prozent. Hinter jedem Faktor stand ein eigener Verlust, und jeder Verlust bekam eine eigene Maßnahme.
Das Rüsten dauerte 25 Minuten je Schicht. Seit die Vorrichtung neben der Anlage bereitsteht, sind es 15 Minuten. Von 17 Minuten kurzer Unterbrechungen je Schicht gingen 12 auf einen Wackelkontakt an einem Initiator zurück, nach der Reparatur blieben 5 Minuten. Eine umgestellte Materialbereitstellung hob die Menge je Schicht von 470 auf 578 Teile. Spiralen und Düsen werden seitdem nach festgelegtem Plan getauscht, die Nacharbeit sank von 15 auf 3 Teile je Schicht und der Ausschuss von 12 auf 5.
Umgesetzt wurde das an zwei Wochenenden. Die OEE stieg auf 83 Prozent und hielt sich über drei Monate. Die Zerlegung in einzelne Verluste machte sichtbar, welche Methode an welcher Stelle ansetzt. In der Matrix weiter unten sind das die Rüstzeitoptimierung, TPM und die Standardarbeit. Die vollständige Rechnung steht im Artikel OEE berechnen.
Was Prozesskennzahlen in der Fertigung zeigen
Eine Prozesskennzahl fasst einen Ablauf in der Fertigung in eine Zahl: die Rüstzeit einer Anlage, die Erstausbeute einer Linie, die Durchlaufzeit eines Auftrags. Dazu gehören eine feste Berechnung, ein fester Messpunkt und ein Sollwert, an dem sich der Istwert messen lässt.
Für den Bericht an die Geschäftsführung werden mehrere Prozesskennzahlen zu wenigen Größen verdichtet, etwa zur OEE oder zur Liefertreue. An der Station braucht das Team die Zahl, die es selbst beeinflussen kann, zum Beispiel die Stückzahl je Stunde oder die Nacharbeit der Schicht. Eine Kennzahl beschreibt einen Zustand. Verändert wird er durch eine Methode, die am Ablauf ansetzt.
Die Matrix lesen: Kennzahl wählen, Spalte nach unten lesen
Die Matrix ordnet elf Methoden den sieben Kennzahlen zu, an denen sich eine Serienfertigung messen lässt. Sie wählen die Spalte der Kennzahl, die sich verbessern soll, und lesen nach unten.
Ein gefüllter Punkt steht für einen starken, direkten Einfluss. Diese Methoden setzen Sie zuerst ein. Ein Ring steht für einen unterstützenden Einfluss. Die Methode wird dann in einem anderen Bereich angewendet, und die Kennzahl verändert sich mit. Ein leeres Feld heißt, dass es keinen direkten Zusammenhang gibt.
Je nach Definition im eigenen Betrieb kann sich die Zuordnung verschieben. Welche Methode passt, entscheiden am Ende Ursache, Prozessstabilität und Umsetzbarkeit, dazu mehr im Abschnitt nach den Kennzahlen.
Welche Methode welche Kennzahl verbessert
Zu jeder Kennzahl stehen hier zuerst die Methoden mit direktem Einfluss, danach die unterstützenden und der Artikel, in dem die Methode beschrieben ist.
OEE
Die OEE, die Gesamtanlageneffektivität, fasst Verfügbarkeit, Leistungsgrad und Qualitätsgrad einer Anlage in einer Zahl zusammen. Direkten Einfluss haben die Rüstzeitoptimierung und TPM.
Die Rüstzeitoptimierung, international als SMED bekannt, legt alle Tätigkeiten, die bei laufender Anlage möglich sind, vor oder nach den Stillstand. Das Vorgehen beschreibt der Artikel Rüstzeiten optimieren. In einem Thüringer Betrieb sank die Rüstzeit auf diesem Weg in sechs Wochen von 90 auf 28 Minuten.
TPM steht für Total Productive Maintenance. Es ist ein Konzept zur kontinuierlichen Verbesserung der Produktionsanlagen mit dem Ziel „null Fehler, null Stillstände, null Unfälle“. Jeder Mitarbeiter, vom Maschinenbediener bis zur Werksleitung, übernimmt Verantwortung für Pflege, Instandhaltung und Verbesserung der Anlagen in seinem Bereich, damit Ausfälle verhindert werden, bevor sie entstehen.
Alle übrigen Methoden der Matrix unterstützen, Poka-Yoke und Jidoka zum Beispiel über den Qualitätsgrad.
Durchlaufzeit
Die Durchlaufzeit misst, wie lange ein Auftrag vom Start der Fertigung bis zum versandbereiten Teil braucht. Ein großer Teil dieser Zeit entfällt auf Liegezeiten vor den Stationen. Direkten Einfluss haben vier Methoden: die Rüstzeitoptimierung, weil kürzere Rüstzeiten kleinere Lose erlauben, Kanban, der One-Piece-Flow und die Wertstromanalyse.
Kanban steuert den Nachschub über Karten oder Behälter. Gefertigt wird, was die nachfolgende Station verbraucht hat. Die Wertstromanalyse zeichnet den Weg eines Produkts vom Wareneingang bis zum Versand auf, mit Bearbeitungs- und Liegezeiten. Auf dieser Zeichnung wird sichtbar, wo die Durchlaufzeit entsteht. Unterstützend wirken alle übrigen Methoden der Matrix.
Liefertreue
Die Liefertreue gibt an, welcher Anteil der Lieferungen in der zugesagten Menge zum zugesagten Termin beim Kunden ankommt. Direkten Einfluss haben Kanban, der One-Piece-Flow und die Nivellierung.
Beim One-Piece-Flow wandert jedes Teil einzeln von Station zu Station, ohne Zwischenlager dazwischen. Wie er sich mit der U-Zelle verbindet und wie eine Fertigung schwankende Mengen auffängt, beschreibt der Artikel Schwankende Kunden-Abrufe. Die Nivellierung, japanisch Heijunka, glättet Menge und Variantenmix über einen Tag oder eine Woche, damit die Fertigung gleichmäßig ausgelastet ist.
Alle übrigen Methoden unterstützen. Jede Störung, jeder Fehler und jedes lange Umrüsten kann einen Liefertermin gefährden.
Bestände
Bestände binden Kapital und Fläche. Gemessen werden sie als Menge oder Wert im Lager und als Umlaufbestand zwischen den Stationen, oft auch als Reichweite in Tagen. Direkten Einfluss haben die Rüstzeitoptimierung, Kanban, der One-Piece-Flow und die Wertstromanalyse.
Je kürzer das Rüsten, desto kleiner können die Lose sein, und desto weniger Teile warten vor der nächsten Station. Unterstützend wirkt die Nivellierung. Für die übrigen Methoden zeigt die Matrix keinen direkten Zusammenhang.
Qualität
Gemessen wird die Qualität in der Fertigung meist über die Ausschuss- und Nacharbeitsquote und über die Erstausbeute, also den Anteil der Teile, die beim ersten Durchlauf ohne Nacharbeit gut sind. Direkten Einfluss haben fünf Methoden: der One-Piece-Flow, weil ein Fehler schon am nächsten Teil auffällt, die Standardarbeit, Poka-Yoke, Jidoka mit Andon und die Ursachenanalyse mit A3-Bericht, 5-mal-Warum und Ishikawa-Diagramm.
Poka-Yoke bezeichnet technische Lösungen, die einen Fehler verhindern oder sofort melden, etwa eine Vorrichtung, in die ein Teil nur richtig herum passt. Jidoka hält die Anlage bei einer Abweichung an, Andon ruft Hilfe herbei.
Ein A3-Bericht ist ein Werkzeug zur strukturierten Problemlösung in der Qualitätssicherung und im KVP. Der Name kommt vom Papierformat DIN A3: Das Problem, seine Analyse und die Lösungsschritte müssen auf ein einziges Blatt passen. Das Ishikawa-Diagramm, auch Ursache-Wirkungs-Diagramm genannt, ordnet mögliche Ursachen nach Bereichen wie Mensch, Maschine, Material und Methode.
In meiner Zeit als Produktionsverantwortlicher bei einem Automobilzulieferer fand ein Qualitätszirkel mit diesen Werkzeugen den Grund für einen Fehler an einer Schweißvorrichtung. Nach einer Änderung am Aufnahmedorn sank der Ausschuss durch diesen Fehler von rund 5 auf 0 Prozent.
Kommt ein Fehler beim Kunden an, führt der 8D-Report von der Sofortmaßnahme bis zur abgestellten Ursache. Unterstützend wirken 5S, die Rüstzeitoptimierung, Kanban, die Nivellierung, TPM und die Wertstromanalyse.
Produktivität
Die Produktivität misst, wie viele Gutteile je Mitarbeiterstunde oder je Anlagenstunde entstehen. Direkten Einfluss haben 5S, die Rüstzeitoptimierung, der One-Piece-Flow und die Standardarbeit. Mit 5S liegen Werkzeug und Material griffbereit an festen Plätzen, Suchen und Holen entfallen.
In der Standardarbeit sind die Reihenfolge der Handgriffe, die Taktzeit und der Bestand am Arbeitsplatz festgehalten, damit jede Schicht gleich arbeitet. Wie ein solcher Standard entsteht, beschreibt der Artikel Abläufe standardisieren. An einer Linie in Thüringen mit fünf Stationen streuten die Taktzeiten zwischen 54 und 78 Sekunden, der Kundentakt lag bei 60 Sekunden. Mit dem Linienteam wurden die Arbeitsinhalte neu verteilt, danach lagen alle Stationen zwischen 57 und 60 Sekunden. Mehr dazu im Artikel Was Lean im Betrieb bringt.
Auch ein festgelegter Parameter gehört zum Standard. In meiner Zeit als Leiter der Produktionstechnik bei einem Automobilzulieferer in China wurden die Schweißparameter beim Längsnahtschweißen festgelegt und gegen Verstellen gesichert. Die Zykluszeit sank von 12 auf 10 Sekunden. Den Weg dorthin beschreibt der Artikel Die 4 Prinzipien des Kaizen. Unterstützend wirken Kanban, die Nivellierung, TPM, Poka-Yoke, Jidoka, die Ursachenanalyse und die Wertstromanalyse.
Arbeitssicherheit
Die Arbeitssicherheit wird über Unfälle und Beinaheunfälle gemessen, zum Beispiel als Unfälle je eine Million Arbeitsstunden. Direkten Einfluss hat 5S. Freie Wege, feste Stellplätze und gekennzeichnete Flächen verringern das Risiko, zu stolpern oder anzustoßen. Unterstützend wirken die Rüstzeitoptimierung, der One-Piece-Flow, TPM und die Standardarbeit, in der die Sicherheitsvorgaben für jeden Arbeitsschritt stehen.
Vor der Methode: Ursache, stabiler Ablauf, Umsetzbarkeit
Die Matrix zeigt, welche Methode eine Kennzahl verbessern kann. Ob sie im eigenen Betrieb die passende ist, entscheiden drei Fragen. Was ist die Ursache? Läuft der Ablauf stabil? Lässt sich die Maßnahme mit den vorhandenen Leuten und Mitteln umsetzen?
Steigt der Ausschuss, kann die Ursache am Werkzeug liegen, am Material oder an einer Einstellung, die jede Schicht anders vornimmt. Die passende Methode lässt sich erst wählen, wenn die Ursache gefunden ist. Dafür eignen sich die 5-mal-Warum und das Ursache-Wirkungs-Diagramm.
Schwankt ein Ablauf von Schicht zu Schicht, misst die Kennzahl zum großen Teil diese Schwankung. Eine Verbesserung lässt sich dann kaum nachweisen. Deshalb wird der Ablauf zuerst festgeschrieben und danach verbessert. Was ein Standard braucht, damit er im Alltag hält, beschreibt der Artikel Warum der Standard in der Produktion nicht hält.
Den Anfang macht die Maßnahme, die das Team mit eigenen Mitteln umsetzen kann. Eine Methode, die eine große Umstellung verlangt, folgt, wenn die ersten Ergebnisse stehen. Eine Analyse vor Ort beantwortet die drei Fragen für eine Anlage oder einen Bereich.
Kennzahlen einführen in sechs Schritten
Bevor eine Methode eine Kennzahl verbessern kann, muss die Kennzahl selbst stehen. Dafür hat sich eine feste Reihenfolge bewährt.
Bereiche festlegen
Zuerst wird entschieden, welche Bereiche und Abläufe eine Kennzahl bekommen. Ein guter Anfang ist der Engpass oder der Bereich, aus dem die meisten Reklamationen kommen.
Vorhandene Zahlen sichten
Häufig liegen schon Zahlen vor, in der Betriebsdatenerfassung, in Schichtberichten oder in der Kalkulation. Geprüft wird, welche davon taugen und welche Kennzahl neu festgelegt werden muss.
Kennzahl genau festlegen
Für jede Kennzahl wird festgehalten, aus welchen Größen sie sich zusammensetzt, wo gemessen wird und unter welchen Bedingungen sie gilt. Bei der OEE gehört dazu zum Beispiel, ob Pausen und geplante Wartung zur geplanten Laufzeit zählen.
Gemeinsames Verständnis schaffen
Alle Beteiligten, von der Schichtleitung bis zur Geschäftsführung, verstehen unter der Zahl dasselbe. Sonst wird in der Runde über die Berechnung diskutiert, und die Maßnahme bleibt liegen.
Gemeinsam regelmäßig erfassen und auswerten
Die Kennzahl wird in einem festen Rhythmus erfasst und gemeinsam ausgewertet, an der Station von der Schicht, im Bereich in der Produktionsrunde. Wer die Zahl aufschreibt, ist bei der Besprechung dabei.
Maßnahmen ableiten und nachhalten
Aus der Auswertung folgen Maßnahmen mit Verantwortlichem und Termin. Ziel ist, einen Zustand Schritt für Schritt zu verbessern oder ein erreichtes Niveau zu halten. Ob eine Maßnahme greift, zeigt die Kennzahl beim nächsten Termin. Das ist der PDCA-Zyklus im Alltag.
Was die Werks- und Produktionsleitung beitragen kann
Für die Steuerung reichen wenige Kennzahlen, die regelmäßig besprochen werden. In der Produktionsrunde am Board stehen fast immer dieselben Fragen in derselben Reihenfolge. So kann sich jeder vorbereiten, und die frei werdende Zeit wird vor Ort genutzt. Wie ein solches Board aufgebaut ist, beschreibt der Artikel Visuelles Management in der Produktion.
Eingesetzt werden die Methoden der Matrix meist in einem festen Rahmen. Im KVP-Workshop verbessert ein Team über mehrere Tage einen abgegrenzten Bereich. Die Lean Kata macht das Verbessern in kleinen Schritten zur täglichen Übung, und der Qualitätszirkel nimmt sich einzelne Fehler vor. Von der Leitung braucht es dafür Zeit für das Team, eine Rückmeldung zu jedem Vorschlag und die Bereitschaft, eine Kennzahl auch dann zu besprechen, wenn sie sich in die falsche Richtung bewegt.
Häufige Fragen zu Methoden und Kennzahlen
Was sind Prozesskennzahlen?
Prozesskennzahlen fassen einen Ablauf in Zahlen: wie lange er dauert, wie viel er hervorbringt und wie oft Fehler entstehen. In der Fertigung gehören Rüstzeit, Taktzeit, Erstausbeute, Durchlaufzeit und OEE dazu. Ergebniskennzahlen wie Umsatz oder Deckungsbeitrag zeigen erst im Nachhinein, ob die Abläufe gestimmt haben.
Warum stehen Kaizen und Lean Kata nicht in der Matrix?
Kaizen, die Lean Kata und der Qualitätszirkel beschreiben, wie ein Team verbessert. Je nachdem, welche Methode das Team darin einsetzt, lässt sich damit jede Kennzahl der Matrix verbessern. Eine eigene Zeile hätte deshalb in fast jeder Spalte einen Punkt und würde bei der Auswahl nicht helfen.
Lassen sich einzelne Methoden einsetzen, ohne Lean als Gesamtsystem einzuführen?
Ja. Richtig eingesetzt hilft eine einzelne Methode, einen bestimmten Engpass gezielt aufzulösen, zum Beispiel ein Rüstworkshop an einer Anlage mit langen Rüstzeiten. Dafür muss die Methode zum Problem passen. Lean als Managementsystem stellt zu Recht hohe Ansprüche an Kultur und Führung, denn es ist mehr als ein Methodenbaukasten. Mit der passenden Methode lassen sich spürbare Verbesserungen häufig ohne größere Investitionen erreichen, wenn Ursache, Prozessstabilität und Umsetzung geklärt sind.
Was tun, wenn sich eine Kennzahl trotz Maßnahme nicht bewegt?
Zuerst wird geprüft, ob die Maßnahme wie geplant umgesetzt ist und ob die Kennzahl den Ablauf misst, den die Maßnahme verändert hat. Stimmt beides, lag die Ursache woanders. Die Suche beginnt dann von vorn, mit dem Wissen aus dem ersten Versuch.
Neue Anlage oder bessere Methode: Welche Kennzahlen entscheiden vor einer Investition?
Vor einer Ersatzinvestition lohnt ein Blick auf OEE und Rüstzeit der vorhandenen Anlage. Liegt die OEE deutlich unter dem, was die Anlage technisch leisten kann, steckt ein Teil der fehlenden Kapazität in Verlusten. Langes Rüsten oder fehlendes Material blieben auch mit einer neuen Anlage bestehen. Achten Sie beispielsweise darauf, wie lange ein Umrüsten dauert und welcher Teil davon bei stehender Anlage erledigt wird. Werkzeug suchen, Vorrichtungen holen und auf die Freigabe warten lassen sich oft vor den Stillstand legen. Wie viel Produktionszeit das im Jahr ausmacht, rechnet der Rüstzeitenrechner aus. Ist die OEE hoch und reicht die Anlage dauerhaft nicht für die Stückzahlen, spricht das für die Investition.
Was klären wir im Erstgespräch?
Im Erstgespräch geht es um die Kennzahl, die sich in Ihrer Fertigung verbessern soll, und um die Anlage oder den Bereich, an dem sie hängt. Wir klären, welche Zahlen schon vorliegen und welche Methode als erste in Frage kommt. Sie beschreiben Ihr Anliegen, ich schätze Umfang und Dauer ein.
Das Erstgespräch ist kostenlos. Den Termin wählen Sie direkt im Kalender.
Über den Autor
Volker Rozek ist freiberuflicher Prozessoptimierer für die metallverarbeitende Serienfertigung, mit Sitz in Heilbad Heiligenstadt und bundesweit im Einsatz, mit Hauptgebieten in Thüringen, Südniedersachsen und Nordhessen. Über 30 Jahre Praxis in der Automobilzulieferindustrie, davon 6 Jahre in China sowie Einsätze in England und Indien, in Produktion, Prozessoptimierung und Projektmanagement. Seit 2018 unterstützt er Werks-, Produktions- und Qualitätsleiter dabei, Engpässe zu beseitigen und Abläufe dauerhaft zu stabilisieren. Er löst Probleme direkt im Betrieb, nicht vom Schreibtisch aus. Damit gewinnt Ihr Team Know-how und das Wissen bleibt in Ihrer Mannschaft.