


Die 4 Prinzipien des Kaizen: Abläufe in kleinen Schritten verbessern
Auf einen Blick
- Kaizen bedeutet Veränderung zum Besseren: Abläufe werden in kleinen Schritten verbessert, von den Mitarbeitern, die sie täglich ausführen.
- Die vier Prinzipien: Verschwendung erkennen und abstellen, auf die Wertschöpfung konzentrieren, nach dem PDCA-Zyklus verbessern, Methoden und Hilfsmittel konsequent nutzen.
- Ein Kaizen-Workshop bearbeitet ein eingegrenztes Thema in drei bis sieben Tagen. Im kontinuierlichen Verbesserungsprozess (KVP) geht die Arbeit danach im Alltag weiter.
- In der Lean Kata begleitet die Führungskraft das Team als Coach mit festen Fragen. Das Team lernt seinen Prozess kennen, und das Wissen bleibt im Betrieb.
Kaizen ist ein japanischer Begriff und bedeutet „Veränderung zum Besseren“. Bekannt geworden ist er als Teil des Toyota-Produktionssystems. Er steht für eine Arbeitsweise, bei der Abläufe in kleinen, aufeinander aufbauenden Schritten verbessert werden. Die Mitarbeiter, die einen Ablauf täglich ausführen, bringen dabei ihre Erfahrung ein. Große Investitionen sind dafür selten nötig.
Dieser Artikel stellt die vier Prinzipien des Kaizen vor, beschreibt das Vorgehen in einem Kaizen-Workshop und zeigt, wie die Lean Kata die Verbesserung in den Alltag bringt. Er richtet sich an Werks-, Produktions- und Qualitätsleiter der metallverarbeitenden Serienfertigung, wie ich sie in Thüringen, Südniedersachsen und Nordhessen begleite. Das Praxisbeispiel stammt aus meiner Zeit in China, das Vorgehen lässt sich auf jeden Betrieb übertragen.
Was Kaizen bedeutet
Das Wort setzt sich aus den japanischen Schriftzeichen „Kai“ für Veränderung und „Zen“ für gut zusammen. Gemeint ist eine stetige Verbesserung, die vom Arbeitsplatz ausgeht. Jeder Schritt ist klein genug, um ihn schnell zu erproben. Zum Standard wird er erst, wenn das Ergebnis nachgewiesen ist.
Im deutschen Sprachgebrauch heißt die laufende Verbesserung kontinuierlicher Verbesserungsprozess, kurz KVP. Kaizen bezeichnet den Grundgedanken, KVP den Ablauf, mit dem ein Betrieb ihn im Alltag umsetzt. Dazu kommt der Kaizen-Workshop, auch KVP-Workshop oder Kaizen-Werkstatt genannt. In ihm arbeitet ein Team mehrere Tage konzentriert an einem eingegrenzten Thema.
Kaizen verfolgt messbare Ziele wie kürzere und gleichmäßigere Zeiten, weniger Ausschuss und Nacharbeit, kurze Wege und geringe Bestände. Ein weiteres Ziel lässt sich schwerer messen. Die Mitarbeiter lernen ihre Abläufe besser kennen und verbessern sie selbst. Kaizen beruht darauf, sie machen und lernen zu lassen.
Von 12 auf 10 Sekunden Zykluszeit beim Längsnahtschweißen
In meiner Zeit als Leiter der Produktionstechnik bei einem Automobilzulieferer in China fertigten acht bis zehn Schweißstationen Teile derselben Produktfamilie. Es waren zylindrische Hohlkörper, die sich in Länge, Durchmesser und Wandstärke unterschieden. An allen Stationen lag dieselbe Aufgabe an. Das zum Zylinder geformte Blech wurde an seiner Längsseite verschweißt.
Die Zykluszeiten der Stationen wichen stark voneinander ab. Der Mittelwert lag bei 12 Sekunden, die Streuung bei plus/minus 4 Sekunden. Die Qualität war an allen Stationen in Ordnung. Im Mittelpunkt stand deshalb die reine Zykluszeit, die Nebenzeiten blieben außen vor. Gleichmäßige Zeiten sollten Ordnung in die Abläufe bringen und der Kalkulation verlässliche Planwerte für anstehende und künftige Aufträge liefern.
Das KVP-Team bestand aus Betriebsingenieuren, die mir direkt unterstellt waren. In der Lean Kata war ich ihr Coach, die Ingenieure übernahmen die Rolle der Lernenden. Die Ursache der Streuung lag in den Schweißparametern. Sie waren weder dokumentiert noch gegen Verstellen geschützt, und die Mitarbeiter an den Stationen konnten sie frei ändern.
Die Ingenieure näherten sich den passenden Werten Schritt für Schritt. Vor jedem Versuch legten sie fest, welches Ergebnis sie erwarteten. Danach bewerteten sie, was dabei herausgekommen war, und bestimmten den nächsten Schritt. Am Ende wurden die Parameter im unteren Bereich der bisherigen Streuung festgelegt. Damit liefen die Maschinen schneller, und die Investition in eine weitere Station entfiel.
Die Zykluszeit sank von 12 auf 10 Sekunden. Bei den übrigen Produkten der Familie lag die Einsparung ähnlich, bei 15 bis 20 Prozent. Die Parameter wurden dokumentiert, mit einem Schlüsselschalter gegen Verstellen gesichert und als Standard festgeschrieben. Für die einfach aufgebauten Maschinen reichte diese Lösung. Die Mitarbeiter wurden auf den Standard unterwiesen. Damit war die Produktion abgesichert, und die Kalkulation hatte verlässliche Daten. Alle Änderungen betrafen Organisation und Gestaltung der Abläufe.
Die vier Prinzipien des Kaizen
Die vier Prinzipien bauen aufeinander auf. Sie beschreiben, was die Verbesserung angreift, worauf sich jede Rolle konzentriert, nach welchem Ablauf verbessert wird und mit welchen Hilfsmitteln.
Verschwendung erkennen und abstellen
Hohe Kosten in der Fertigung lassen sich zu einem großen Teil auf acht Verschwendungsarten zurückführen: Überproduktion, Bestände, Transporte, Wartezeiten, unnötige Bewegungen, überflüssige Bearbeitungsschritte, Nacharbeit und Ausschuss sowie ungenutzte Erfahrung und Ideen der Mitarbeiter. Wie sich diese Verschwendung im Betrieb erkennen lässt, beschreibt der Artikel Verschwendung erkennen und beseitigen.
Die Ursachen liegen meist im Ablauf. Häufig fehlen Abläufe oder sind schlecht beschrieben. Andere wurden über die Jahre nicht angepasst, oder eine Digitalisierung hat mehr Arbeit erzeugt, als sie einspart. Dazu kommen Stützprozesse, die sich eingebürgert haben, weil es „gerade nicht besser geht“. Die Mitarbeiter arbeiten in dem Rahmen, den diese Abläufe setzen. Im Praxisbeispiel fehlte ein Standard für die Schweißparameter.
Auf die Wertschöpfung konzentrieren
Wertschöpfung sind die Bearbeitungsschritte, die ein Produkt vom ersten Einzelteil bis zum fertigen Erzeugnis durchläuft. Lager, Transporte und Wege erzeugen Kosten und tragen zum Wert nichts bei. In vielen Fällen lassen sie sich nur verringern. Ein kritischer Blick zeigt, welcher Anteil davon nötig ist.
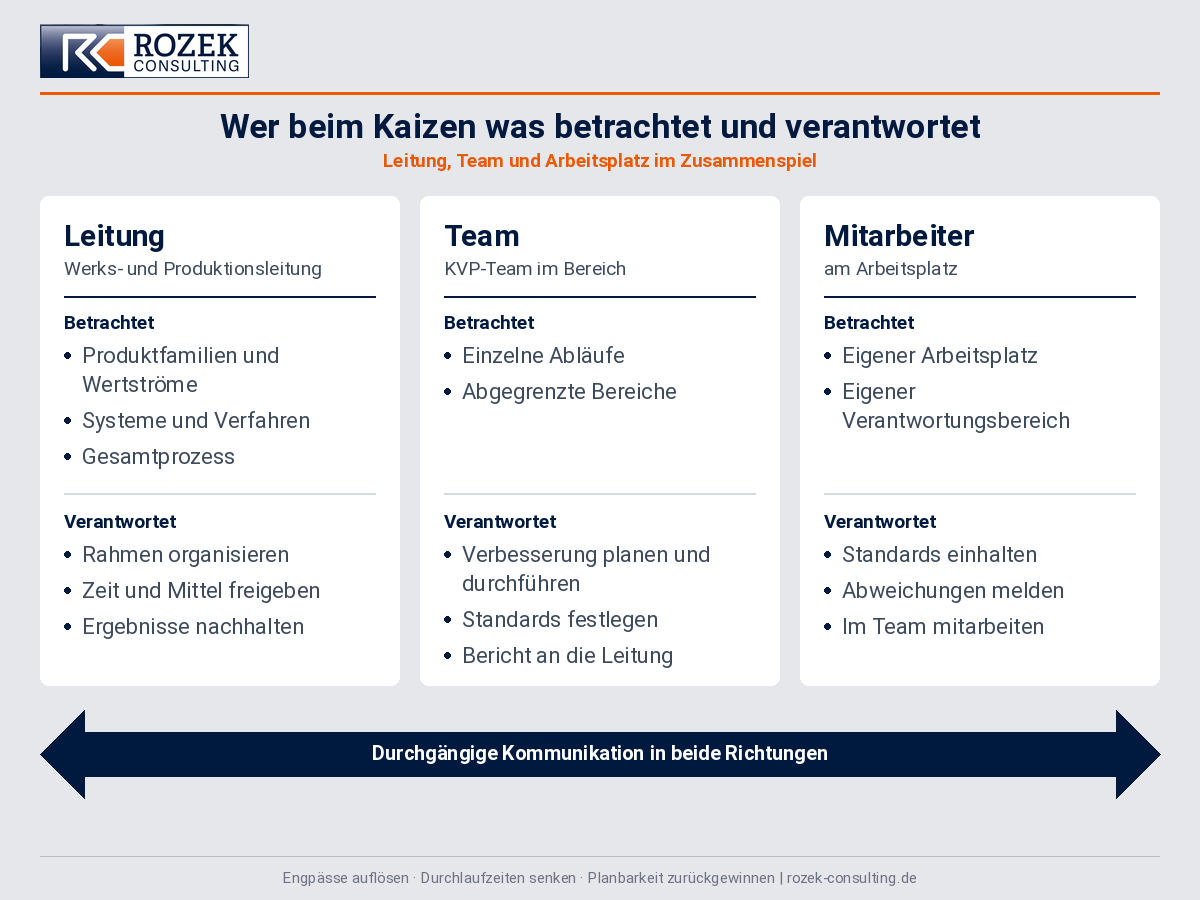
Kaizen verlangt Zusammenarbeit über die Hierarchie hinweg, und jede Rolle betrachtet ihren Ausschnitt. Die Leitung hat den Überblick über alle Abläufe. Sie betrachtet Produktfamilien und Wertströme, Systeme und Verfahren sowie den Gesamtprozess. Sie organisiert den Rahmen, gibt Zeit und Mittel frei und hält die Ergebnisse nach.
Das Team betrachtet einzelne Abläufe in einem abgegrenzten Bereich. Es plant und führt die Verbesserung durch, legt die Standards fest und berichtet an die Leitung. Der Mitarbeiter betrachtet seinen Arbeitsplatz und seinen Verantwortungsbereich. Er hält die Standards ein, meldet Abweichungen und arbeitet im Team mit. Verbunden sind die drei Rollen durch eine durchgängige Kommunikation in beide Richtungen.
Nach dem PDCA-Zyklus verbessern
Wer seine Zahlen nicht kennt, braucht bei Entscheidungen viel Glück. Kennzahlen beschreiben deshalb den Ist-Zustand, legen das Ziel fest und zeigen am Ende, ob und in welchem Umfang es erreicht wurde. Im Praxisbeispiel waren das der Mittelwert der Zykluszeit und ihre Streuung.
Verbessert wird nach dem PDCA-Zyklus aus Planen, Ausführen, Prüfen und Handeln (Plan, Do, Check, Act). In der Planung beschreibt das Team den Ablauf, benennt die Verschwendung und legt Ziel und Rahmenbedingungen fest. Beim Ausführen entwickelt es Ideen, bewertet sie und erprobt die aussichtsreichste in einem begrenzten Bereich. Beim Prüfen erfasst es den neuen Ist-Zustand und vergleicht ihn mit dem Ziel. Beim Handeln wird die Lösung vollständig umgesetzt und auf andere Bereiche übertragen. Dazu werden die Unterlagen angepasst und die Mitarbeiter unterwiesen.
Danach beginnt der Zyklus von vorn. PDCA ist damit eine Denkweise für den Alltag. Wie Verbesserungen nach diesem Zyklus in der Produktion halten, beschreibt der Artikel zum PDCA-Zyklus.
Methoden und Hilfsmittel konsequent nutzen
Zu jeder Phase des Zyklus gehören eigene Hilfsmittel. Wer sie konsequent nutzt, erreicht die angestrebte Verbesserung zuverlässiger und kann sie belegen. In der Planung helfen Zeitaufnahmen, ein Pareto-Diagramm, das die Fehler nach ihrer Häufigkeit sortiert, und der Muda Walk, ein Rundgang, auf dem die Verschwendung vor Ort aufgenommen wird. Für die Ursachensuche eignen sich die 5-mal-Warum-Frage und das Ursache-Wirkungs-Diagramm, wie sie auch im Qualitätszirkel eingesetzt werden.
Beim Ausführen halten eine Offene-Punkte-Liste und ein Maßnahmenplan fest, wer was bis wann erledigt. Beim Prüfen kommen dieselben Messungen wie in der Planung zum Einsatz. So lassen sich vorher und nachher direkt vergleichen. Beim Handeln werden Arbeitsanweisungen, Prüfpläne und weitere Unterlagen erstellt oder überarbeitet. Wie aus einer bestätigten Verbesserung ein Standard wird, beschreibt der Artikel Abläufe standardisieren.
Einen Kaizen-Workshop vorbereiten und durchführen
Ein Kaizen-Workshop dauert drei bis sieben Tage, je nach Umfang des Bereichs, der untersucht wird. Wer die Methode im eigenen Betrieb zuerst testen möchte, beginnt mit einem Mini-Workshop an einem eng eingegrenzten Thema.
Vorbereitung
Am Anfang steht ein abgegrenztes Thema in einem festgelegten Bereich, zum Beispiel eine Station mit schwankenden Zeiten oder eine Linie mit hoher Nacharbeit. Dazu gehört ein Ziel mit Kennzahl und Ausgangswert. Das Team kommt aus dem betroffenen Bereich, ergänzt um Instandhaltung, Qualitätssicherung und bei Bedarf die Logistik. Die Teilnehmer werden für den Workshop vom Tagesgeschäft freigestellt und vorab in der Methode geschult.
Im Workshop
Das Team nimmt den Ist-Zustand vor Ort auf, mit Zeitaufnahmen, Fotos und einem Wegediagramm. Die Ursachen sucht es gemeinsam. Maßnahmen werden möglichst noch im Workshop erprobt, zuerst in einem begrenzten Bereich. Für jeden offenen Punkt stehen ein Verantwortlicher und ein Termin fest.
Nach dem Workshop
Was noch offen ist, steht am Board im Bereich, wie im Artikel zum visuellen Management in der Produktion beschrieben. Nach etwa vier Wochen prüft das Team, was umgesetzt ist und ob das Ergebnis hält. Bestätigte Lösungen werden als Standard festgeschrieben, und die Mitarbeiter werden unterwiesen. Danach geht die Verbesserung im Alltag weiter, und das nächste Thema kommt aus dem laufenden Betrieb. Wie ich einen solchen Workshop begleite, beschreibt die Seite zum KVP-Workshop.
Mit der Lean Kata führen und Wissen schaffen
Eine Kata ist im Kampfsport eine feste Bewegungsfolge, die so lange geübt wird, bis sie sitzt. Die Lean Kata überträgt diesen Gedanken auf die Verbesserung im Betrieb. Probleme werden nach derselben Abfolge angegangen, auch wenn die Inhalte wechseln. Die Führungskraft begleitet das Team als Coach. Sie fragt nach, und das Team arbeitet die Antworten selbst aus. Die Lösung gibt sie nicht vor.
Die Lean Kata folgt sechs Schritten. Zuerst wird der Zielzustand beschrieben, möglichst mit Zahlen und Fakten. Danach wird der Ist-Zustand mit denselben Maßstäben erfasst. Im dritten Schritt sucht das Team die Ursachen, auch außerhalb der Stelle, an der das Problem auftritt. Dazu gehört die Frage, ob alles bereitsteht, was die Lösung braucht, zum Beispiel das Messmittel für eine geplante Messreihe. Anschließend verknüpft das Team jede Ursache mit ihrem Stellhebel, begründet den Zusammenhang und setzt die aussichtsreichste Maßnahme zuerst um. Dann wird das Ergebnis kontrolliert. Diese beiden Schritte wiederholen sich, bis der Zielzustand erreicht ist. Auch ein Versuch, der das Ziel verfehlt, zeigt, in welcher Richtung weiterzusuchen ist. Zum Schluss hält das Team die Erkenntnisse fest, macht sie im Betrieb verfügbar und würdigt den Erfolg gemeinsam.
In der Praxis wird bei der Lean Kata wenig geschrieben. Das Team überlegt gemeinsam: Was wollen wir erreichen? Was sind die Stellhebel? Was versuchen wir als Nächstes, und welches Ergebnis erwarten wir? Danach folgt der Versuch in einem sicheren Umfeld, in dem Lieferung und Qualität nicht gefährdet sind, zum Beispiel an einer Station oder in einer Schicht, mit gesperrten Teilen. Anschließend wird das Ergebnis bewertet, und der nächste Durchgang beginnt. Ein Plan für den ganzen Weg entsteht dabei nicht.
Auf diese Weise erwirbt das Team ein tiefes Verständnis seines Prozesses, und jeder Durchgang erweitert seine Methodenkompetenz. Das Wissen bleibt im Betrieb und hilft, ähnliche Fehler an anderen Stellen zu vermeiden. Für die Führungskraft ist die Lean Kata zugleich ein Führungsinstrument.
Was die Werks- und Produktionsleitung beitragen kann
Die Leitung wählt die Themen aus, die für den Betrieb zählen, und gibt Zeit und Mittel frei. Sie sieht sich die Ergebnisse vor Ort an und hält nach, ob die Verantwortlichen ihre Punkte erledigen. In der Lean Kata übernimmt sie die Rolle des Coachs und führt über Fragen.
Verbesserungen brauchen stabile Rahmenbedingungen. Schwankt die Auslastung stark oder ist die Mannschaft dauerhaft überlastet, zerfallen Ergebnisse schnell wieder. Diese Bedingungen liegen in der Hand der Leitung.
Ein Standard mit verlässlichen Zeiten ist zugleich die Grundlage für die Kalkulation. Wie die Zahlen aus der Fertigung in Angebot und Vertrag eingehen, beschreibt der Artikel zu schwankenden Kunden-Abrufen.
Häufige Fragen zu Kaizen
Was unterscheidet Kaizen von KVP?
Kaizen ist der japanische Grundgedanke, Abläufe in kleinen Schritten besser zu machen. KVP, der kontinuierliche Verbesserungsprozess, ist die deutsche Bezeichnung für die laufende Verbesserung im Betrieb. Im Alltag werden beide Begriffe oft gleichbedeutend verwendet. Der Kaizen-Workshop ist die konzentrierte Form über mehrere Tage.
Wann lohnt sich ein Kaizen-Workshop?
Ein Kaizen-Workshop lohnt sich, wenn ein Problem in einem abgegrenzten Bereich kurzfristig gelöst werden soll, mehrere Abteilungen beteiligt sind oder ein Team die Methode an einem echten Thema lernen soll. Typische Anlässe sind schwankende Zeiten, wiederkehrende Nacharbeit, lange Wege oder ein Engpass. Für die Verbesserung im Alltag danach eignet sich die Lean Kata.
Welche Ziele und Kennzahlen eignen sich für Kaizen?
Geeignet sind Kennzahlen, die das Team selbst beeinflussen und an der Anlage messen kann. Dazu zählen Zyklus- und Taktzeit, Ausschuss- und Nacharbeitsquote, Rüstzeit, Wege und Bestände. Ein Pareto-Diagramm zeigt, welche Fehler den größten Anteil haben. Für eine Anlage fasst die Gesamtanlageneffektivität Verfügbarkeit, Leistung und Qualität in einer Zahl zusammen, wie im Artikel OEE berechnen beschrieben. Kennzahlensysteme der Geschäftsführung wie die Balanced Scorecard geben die Richtung vor. Das Kaizen-Team misst vor Ort. Welche Methode im Workshop welche Kennzahl verbessert, zeigt die Matrix im Artikel Methoden und Kennzahlen.
Braucht Kaizen große Investitionen?
Kaizen kommt in der Regel ohne große Investitionen aus. Die Verbesserungen betreffen meist Organisation, Abläufe und Standards und nutzen die Erfahrung der Mitarbeiter. Der größte Aufwand ist die Zeit des Teams. Im Praxisbeispiel wurde durch die kürzere Zykluszeit eine weitere Station überflüssig.
Lohnt sich ein Workshop, für den das Team mehrere Tage aus der Fertigung geht?
Der Ertrag zeigt sich in kürzeren Zeiten, weniger Nacharbeit und vermiedenen Investitionen. Im Praxisbeispiel sank die Zykluszeit je nach Produkt um 15 bis 20 Prozent, ohne neue Station. Ergebnisse, die das Team selbst erarbeitet hat, schützt es und baut sie aus. Ein Mini-Workshop an einem eng eingegrenzten Thema zeigt mit geringem Aufwand, ob sich die Methode im eigenen Betrieb bewährt.
Was klären wir im Erstgespräch?
Im Erstgespräch klären wir, an welcher Stelle Ihrer Fertigung ein Kaizen-Workshop ansetzen kann, welches Ziel er haben soll und wer aus Ihrem Betrieb mitarbeitet. Sie schildern das Thema, ich schätze Umfang und Dauer ein. Den Termin wählen Sie direkt im Kalender.
Über den Autor
Volker Rozek ist freiberuflicher Prozessoptimierer für die metallverarbeitende Serienfertigung, mit Sitz in Heilbad Heiligenstadt und bundesweit im Einsatz, mit Hauptgebieten in Thüringen, Südniedersachsen und Nordhessen. Über 30 Jahre Praxis in der Automobilzulieferindustrie, davon 6 Jahre in China sowie Einsätze in England und Indien, in Produktion, Prozessoptimierung und Projektmanagement. Seit 2018 unterstützt er Werks-, Produktions- und Qualitätsleiter dabei, Engpässe zu beseitigen und Abläufe dauerhaft zu stabilisieren. Er löst Probleme direkt im Betrieb, nicht vom Schreibtisch aus. Damit gewinnt Ihr Team Know-how und das Wissen bleibt in Ihrer Mannschaft.