


Betriebsblindheit: Den frischen Blick auf eingespielte Abläufe zurückholen
Auf einen Blick
- Betriebsblindheit bedeutet, dass eingespielte Abläufe, Umwege und kleine Mängel nicht mehr auffallen, weil sie zum gewohnten Bild gehören.
- Gewohnheit und Zeitdruck lassen sie in eingespielten Betrieben entstehen. Auffällig wird sie oft erst über Nacharbeit, längere Durchlaufzeiten oder eine Reklamation.
- Den frischen Blick holen einfache Mittel zurück: 15 Minuten Beobachtung im Ohno-Kreis, die Mitarbeit an einer Station, der Besuch aus einer anderen Abteilung und der Blick in andere Betriebe.
- Erhalten bleibt er durch Besprechungen mit festgehaltenen Ergebnissen, die Suche nach der Ursache bei Fehlern und stabile Abläufe als Maßstab.
Ein Ablauf wird über Jahre gleich gemacht, im Tagesgeschäft schaut kaum noch jemand genau hin, und kleine Umwege werden zur Normalität. Auffällig wird das oft erst spät, über steigende Nacharbeit, längere Durchlaufzeiten oder eine Reklamation, die auf einen lange nicht hinterfragten Arbeitsschritt zurückgeht.
Der Artikel richtet sich an Werks-, Produktions- und Qualitätsleiter in der metallverarbeitenden Serienfertigung, wie ich sie in Thüringen, Südniedersachsen und Nordhessen begleite. Er beschreibt, woran sich Betriebsblindheit in der Fertigung zeigt und mit welchen Mitteln Sie den frischen Blick auf Ihre Abläufe zurückholen.
Was Betriebsblindheit bedeutet und wie sie entsteht
Betriebsblindheit ist die Gewöhnung an die eigenen Abläufe. Wer einen Bereich täglich sieht, nimmt Umwege, Provisorien und kleine Mängel irgendwann als gegeben hin und sieht sie nicht mehr. Betriebsblind werden deshalb oft die Mitarbeiter und Führungskräfte, die am längsten dabei sind. Verwandt ist der Begriff Berufsblindheit, der dasselbe für einen ganzen Beruf beschreibt.
Betriebsblindheit entsteht aus Gewohnheit und Zeitdruck. Ein Provisorium, das vor Jahren eine Störung überbrückt hat, bleibt stehen, weil es funktioniert. Ein Zwischenschritt, der einen Fehler aus einem früheren Arbeitsgang ausgleicht, wird Teil des Ablaufs. Neue Mitarbeiter lernen ihn als Standard und geben ihn weiter. Im Tagesgeschäft fehlt die Zeit, solche Schritte zu hinterfragen, weil die Liefertermine von heute Vorrang haben.
Woran sich Betriebsblindheit in der Fertigung zeigt
Ein erstes Anzeichen sind Arbeitsgänge, deren Zweck sich nicht mehr begründen lässt. Dazu gehören Nacharbeiten, Sortieren oder zusätzliche Prüfungen, die einen Fehler aus einem früheren Schritt ausgleichen, ohne dass jemand die Ursache angeht. Ebenso typisch sind Umwege, die als normal gelten: Teile, die mehrmals umgelagert werden, ein Gang zum Scanner bei jedem Teil oder Wege, die mit Material zugestellt sind.
Ein weiteres Anzeichen sind Störungen, die an derselben Stelle wiederkehren und mit derselben Sofortmaßnahme behoben werden. Oft arbeitet auch jede Schicht ein wenig anders, und die Unterschiede werden als persönliche Arbeitsweise hingenommen. Dazu kommen veraltete Aushänge und Markierungen, die weiter hängen, und Kennzahlen, die sich seit Jahren kaum bewegen und als gegeben gelten.
Ein einfacher Test ist die Frage nach dem Zweck jedes Arbeitsgangs. Lässt sich ein Schritt nur mit „Das machen wir schon immer so“ begründen, lohnt ein zweiter Blick. Viele dieser Anzeichen sind Verschwendung im Sinne von Muda. Woran sich jede Art im Betrieb erkennen lässt, beschreibt der Artikel Die 7 Arten der Verschwendung (Muda).
Druckluft und Schutzgas: Zwei Gewohnheiten, die ein frischer Blick sichtbar machte
In meiner Zeit als Fertigungsverantwortlicher in der Automobilzulieferindustrie gehörten Druckluftleckagen zum gewohnten Bild im Werk. Die Beschaffung eines neuen Kompressors war bereits im Gespräch. Der Werkleiter wies an, alle Leckagen im Werk innerhalb einer Woche zu beheben. Danach war der neue Kompressor vom Tisch, so gravierend waren sie gewesen.
Als Fertigungsleiter habe ich in der Schweißerei erlebt, dass lange die Regel galt, viel Volumenstrom beim Schutzgas sei gut. Mit der Überwachung des Volumenstroms wurde der technisch sinnvolle Wert eingeführt, und der Verbrauch sank dauerhaft.
In beiden Fällen lag der Verlust offen in der Halle. Wer täglich daran vorbeiging, nahm ihn als gegeben hin. Sichtbar wurde er durch eine Vorgabe der Werkleitung und durch eine Messung. Wie sich Druckluft, Schutzgas und weitere Betriebsstoffe je Gutteil erfassen lassen, beschreibt der Artikel Material- und Energiekosten senken.
Was gegen Betriebsblindheit hilft
Den frischen Blick holen Sie sich mit einfachen Mitteln zurück. Die folgenden vier setzen am selben Punkt an: Jemand sieht einen Ablauf so, als sähe er ihn zum ersten Mal.
Im Ohno-Kreis beobachten
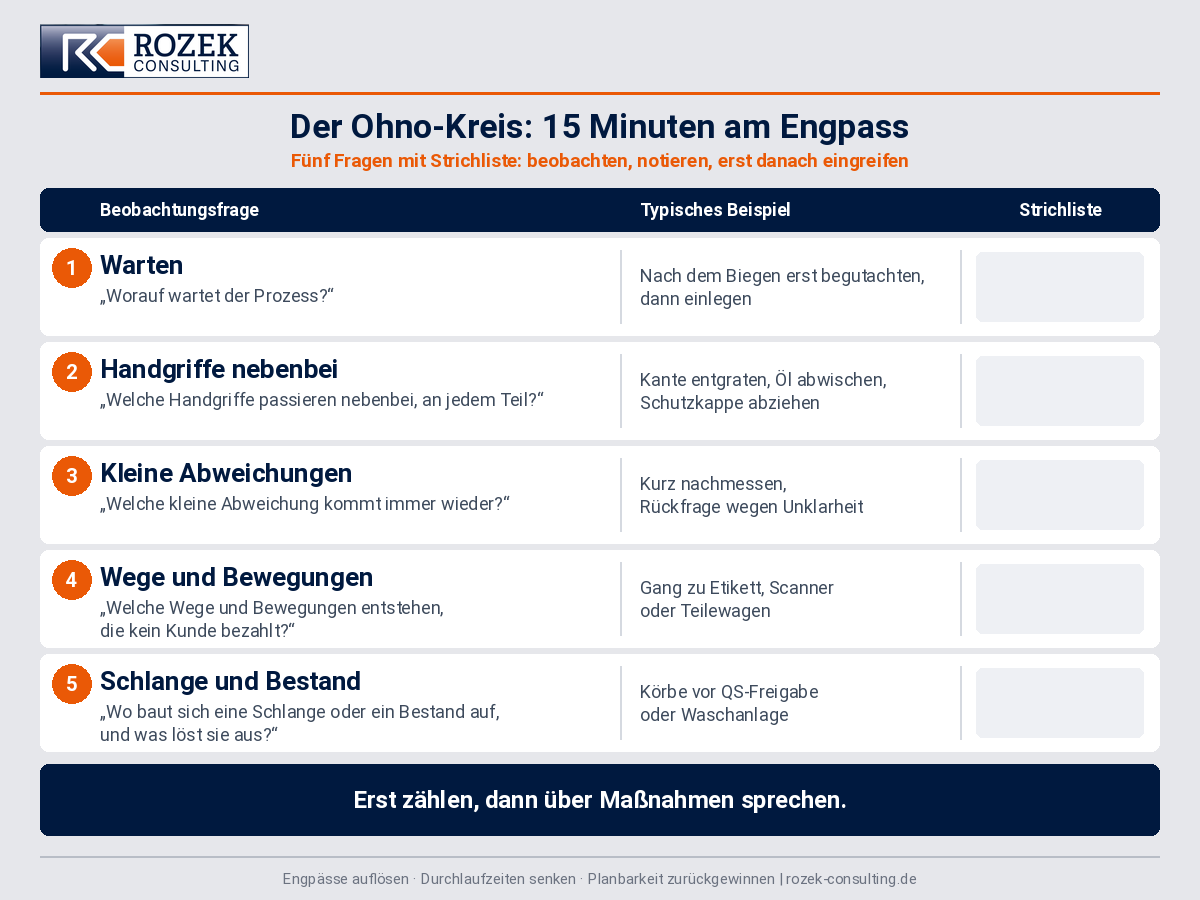
Taiichi Ohno, der das Toyota-Produktionssystem geprägt hat, ließ Führungskräfte in der Halle in einem markierten Kreis stehen. Damit übten sie, Verschwendung zu sehen, eine Fähigkeit, die im Alltag oft verloren geht. Für den Anfang reichen 15 Minuten an einem Engpass, die Kreide auf dem Boden braucht es dafür nicht. Notiert wird, eingegriffen wird erst danach. Fünf Fragen lenken den Blick.
Worauf wartet der Prozess? Nach dem Biegen wird zum Beispiel erst begutachtet und dann das nächste Teil eingelegt. Die Maschine steht in dieser Zeit.
Welche Handgriffe passieren nebenbei, an jedem Teil? Eine Kante entgraten, Öl abwischen, eine Schutzkappe abziehen: Jeder Handgriff dauert Sekunden und wiederholt sich an jedem Teil.
Welche kleine Abweichung kommt immer wieder? Kurz nachmessen oder nachfragen, weil etwas unklar ist. Jede dieser kurzen Unterbrechungen hält den Fluss an.
Welche Wege und Bewegungen entstehen, die kein Kunde bezahlt? Zu jedem Teil ein Gang zum Etikett, zum Scanner oder zum Teilewagen, weil am Arbeitsplatz der Platz fehlt. Pro Teil kommen so einige Meter zusammen.
Wo baut sich eine Schlange oder ein Bestand auf, und was löst sie aus? Körbe stehen vor der Freigabe durch die Qualitätssicherung oder vor der Waschanlage, weil gebündelt wird oder die Teile nicht in der Reihenfolge ihres Eingangs weiterlaufen. Aus Wartezeit wird Bestand.
Zu jeder Frage führen Sie eine Strichliste, wie oft der Fall in den 15 Minuten auftritt. Die Grafik zu diesem Artikel fasst die fünf Fragen mit einer Spalte zum Zählen als Vorlage zusammen. Erst wenn die fünf Fragen beantwortet sind, lohnt sich die Diskussion über Maßnahmen. Gesprochen wird dann über Beobachtungen und Strichlisten.
Einen vorbereiteten Rundgang mit Teilnehmern aus mehreren Bereichen und fester Nachbereitung beschreibt der Artikel Muda Walk: Verschwendung dort sehen, wo sie entsteht. Warum vor dem Plan das Beobachten im laufenden Betrieb steht, zeigt der PDCA-Zyklus.
Selbst mitarbeiten und Bereiche wechseln
Übernehmen Sie für zwei bis drei Stunden selbst die Arbeit eines Mitarbeiters. Was beim Vorbeigehen selbstverständlich wirkt, fällt an der Station schnell auf. Setzen Sie Ihre Führungskräfte zeitweise rollierend in anderen Bereichen ein, soweit es die Zusammenarbeit im Betrieb zulässt. Wer eine Zeit lang den nachfolgenden Bereich führt, sieht die eigenen Teile mit den Augen des internen Kunden.
Besuch aus einer anderen Abteilung
Oft hilft schon ein Besuch durch Personen aus einer anderen Abteilung, etwa aus der Instandhaltung, der Arbeitsvorbereitung oder der Qualitätssicherung. Die Besucher fragen nach und geben Anstöße. Bewertet und diskutiert wird bei diesem Besuch nichts, es geht um Rückmeldung.
Ich kenne Begehungen mit abteilungsfremden Teilnehmern aus der Praxis. Voraussetzung ist eine Führung, die dafür geschult und bereit ist. Damit ein solcher Besuch nicht falsch aufgenommen wird, braucht es zudem viel Fingerspitzengefühl.
Über den eigenen Zaun schauen
Besuchen Sie befreundete Betriebe und laden Sie im Gegenzug ein. Suchen Sie sich einen Bereich, der als führend gilt, und nehmen Sie ihn als Maßstab. Tauschen Sie sich mit Kunden und Lieferanten aus, zu denen Sie ein vertrauensvolles Verhältnis aufgebaut haben. Wer sieht, wie andere dieselbe Aufgabe lösen, erkennt im eigenen Betrieb schneller, was nur aus Gewohnheit so läuft.
Was den frischen Blick im Alltag erhält
Die Mittel oben holen den Blick zurück. Ob er frisch bleibt, entscheidet sich in drei Bereichen des Alltags.
Besprechungen mit Ergebnis und Zuständigkeit
Wer viel Zeit in Besprechungen verbringt, hat wenig Zeit für die Halle. Prüfen Sie, welche Themen besprochen werden, warum sie anstehen und wie verbindlich die Ergebnisse danach bearbeitet werden. Lohnend ist auch ein Blick darauf, wie lange Besprechungen dauern und ob sie protokolliert werden. Eine Runde ohne festgehaltene Ergebnisse und Zuständigkeiten verbraucht Zeit, ohne den Betrieb voranzubringen. Wie eine kurze Produktionsrunde mit festen Fragen am Board abläuft, beschreibt der Artikel Visuelles Management in der Produktion.
Fehler als Anlass für die Ursachensuche
Nach einem Fehler führt die Frage nach der Ursache weiter. Wer nach Schuldigen sucht, erfährt von der nächsten Abweichung später oder gar nicht. Eine Fehlerkultur, in der Abweichungen offen gemeldet werden, hält den Blick auf die eigenen Abläufe wach. Wie ein Team die Ursache nah am Fehlerort sucht und abstellt, beschreibt der Artikel Qualitätszirkel.
Stabile Abläufe als Maßstab
Betriebsblindheit lebt davon, dass Abweichungen nicht auffallen. Ein festgelegter Standard macht sie sichtbar. Wer weiß, wie ein Ablauf aussehen soll, erkennt den Umweg. Wie ein Standard gemeinsam mit den Mitarbeitern entsteht und in allen Schichten eingeführt wird, beschreibt der Artikel Abläufe standardisieren. Warum eingeführte Standards im Alltag in alte Gewohnheiten zurückfallen, zeigt der Beitrag Warum der Standard in der Produktion nicht hält.
Was die Werks- und Produktionsleitung beitragen kann
Gegen Betriebsblindheit hilft ein Umfeld, in dem der regelmäßige, ehrliche Blick auf die Abläufe im Betrieb erwünscht ist. Dazu gehört der Mut, eingespielte Gewohnheiten von Zeit zu Zeit infrage zu stellen, auch die eigenen. Dieses Umfeld schafft in erster Linie die Leitung.
Holen Sie sich Rückmeldung von Ihren Mitarbeitern zu ihren Aufgaben, fordern Sie Verbesserungen ein und fördern Sie diejenigen, die aktiv mitziehen. Wer später mit dem Ergebnis einer Änderung arbeitet, gehört von Anfang an dazu.
Sorgen Sie dafür, dass Ihre Mitarbeiter auch anspruchsvolle Aufgaben sicher bearbeiten können. Wer solche Arbeiten bewusst abgibt, gewinnt Zeit im Tagesgeschäft. Zugleich motiviert es die Mitarbeiter und bringt oft Lösungen hervor, die am Schreibtisch nicht entstehen.
Stabile Abläufe verschaffen Ihnen die Zeit für das, was sonst liegen bleibt. Dazu zählen Ihre Führungsaufgaben, die Planung für verlässliches Wachstum, die Zusammenarbeit mit Kunden und Lieferanten und neue Ideen. Eine Leitung, die diese Zeit hat, ist auch öfter selbst in der Halle.
Häufige Fragen zur Betriebsblindheit
Was unterscheidet Betriebsblindheit von Erfahrung?
Erfahrung hilft, Störungen schnell einzuordnen und zu beheben. Betriebsblindheit beginnt dort, wo die Routine den Blick auf den Ablauf selbst ersetzt. Ein erfahrener Einrichter weiß, wie er eine wiederkehrende Störung behebt. Ob sie sich vermeiden ließe, fragt er nach Jahren oft nicht mehr. Erfahrung und Betriebsblindheit wachsen deshalb häufig zusammen.
Ist Betriebsblindheit ein Zeichen für schlechte Führung?
Betriebsblindheit entsteht in jedem Betrieb, der über Jahre eingespielt arbeitet, und sagt über die Qualität der Führung wenig aus. Für die Leitung zählt, ob sie sich von Zeit zu Zeit bewusst einen frischen Blick verschafft und ihn auch zulässt, wenn er von anderen kommt.
Wie oft sollte ein Bereich bewusst mit frischem Blick angesehen werden?
Ein fester Rhythmus hilft mehr als die einmalige große Aktion. Bewährt haben sich in der Startphase Rundgänge alle zwei bis vier Wochen, in stabilen Abläufen einer je Quartal und zusätzlich bei besonderen Anlässen. Der Ohno-Kreis braucht nur 15 Minuten und passt auch in eine Woche mit vollem Terminkalender.
Brauche ich dafür externe Unterstützung?
Vieles können Sie mit Ihrem Team selbst angehen. Der Ohno-Kreis und der Besuch aus einer anderen Abteilung brauchen keine Hilfe von außen. Eine externe Sicht lohnt sich dort, wo Gewohnheiten so fest sitzen, dass sie von innen kaum noch auffallen, oder wo ein Problem trotz mehrerer Anläufe bestehen bleibt. Wer den Betrieb nicht kennt, fragt nach dem Zweck jedes Schritts, ohne die Antwort schon zu kennen. Wie ich dabei vorgehe, beschreibt die Seite Analyse vor Ort.
Lohnt es sich, Führungskräfte für Rundgänge und Einsätze in anderen Bereichen aus dem Tagesgeschäft zu nehmen?
Der Ohno-Kreis kostet 15 Minuten, ein Rundgang 20 bis 60 Minuten. Dem steht ein Verlust gegenüber, der täglich anfällt, solange er zum gewohnten Bild gehört. Bei den Druckluftleckagen im Praxisbeispiel stand ein neuer Kompressor im Raum, der nach einer Woche Arbeit an den Leckagen entfiel. Einsätze in anderen Bereichen binden mehr Zeit und lassen sich in ruhigere Wochen legen. Die Führungskraft kennt danach auch die Schnittstelle zum anderen Bereich.
Was klären wir im Erstgespräch?
Wir klären, wo in Ihrer Fertigung eingespielte Abläufe Zeit oder Material kosten und ob ein Blick von außen dafür der passende Weg ist. Sie beschreiben Ihr Anliegen, ich schätze Umfang und Dauer ein.
In einem kostenlosen Erstgespräch sehe ich mir mit Ihnen an, wo sich der frische Blick auf Ihre Produktion für Sie am schnellsten auszahlt. Den Termin wählen Sie direkt im Kalender.

Über den Autor
Volker Rozek ist freiberuflicher Prozessoptimierer für die metallverarbeitende Serienfertigung, mit Sitz in Heilbad Heiligenstadt und bundesweit im Einsatz, mit Hauptgebieten in Thüringen, Südniedersachsen und Nordhessen. Über 30 Jahre Praxis in der Automobilzulieferindustrie, davon 6 Jahre in China sowie Einsätze in England und Indien, in Produktion, Prozessoptimierung und Projektmanagement. Seit 2018 unterstützt er Werks-, Produktions- und Qualitätsleiter dabei, Engpässe zu beseitigen und Abläufe dauerhaft zu stabilisieren. Er löst Probleme direkt im Betrieb, nicht vom Schreibtisch aus. Damit gewinnt Ihr Team Know-how und das Wissen bleibt in Ihrer Mannschaft.